O TPU é o filamento flexível mais popular da impressão 3D. Ele combina o comportamento elástico parecido com borracha com a possibilidade de ser derretido e depositado em camadas. Em vez de quebrar facilmente como um plástico rígido, uma peça de TPU pode dobrar, comprimir, absorver impactos e voltar ao formato original.
Essa família inclui desde filamentos relativamente firmes, usados em pneus de robôs e peças de proteção, até versões muito macias para vedações e componentes que precisam se deformar bastante. A escolha correta depende da dureza, da geometria da peça e da capacidade da impressora de alimentar um filamento flexível.
O que é TPU
TPU significa poliuretano termoplástico. Ele faz parte do grupo dos elastômeros termoplásticos, materiais que podem se comportar como borracha quando estão em uso e como plástico processável quando são aquecidos.
É importante não tratar TPU e TPE como nomes completamente equivalentes. TPE é uma família ampla de elastômeros termoplásticos, enquanto TPU é um tipo específico dentro dessa família. No mercado de impressão 3D, TPU se tornou o flexível mais comum por oferecer boa resistência, elasticidade e disponibilidade de perfis.
Como funciona a dureza Shore
A flexibilidade costuma ser indicada por uma medida chamada dureza Shore. Na escala Shore A, quanto menor o número, mais macio tende a ser o material. Um TPU 85A é normalmente mais fácil de apertar e dobrar do que um TPU 95A. No entanto, números de escalas diferentes, como Shore A e Shore D, não devem ser comparados diretamente como se fossem a mesma régua.
A dureza do filamento também não determina sozinha o quanto a peça final dobra. Espessura das paredes, quantidade de perímetros, preenchimento, padrão interno e formato da peça podem mudar completamente o comportamento. Uma peça grossa em TPU 95A pode parecer rígida, enquanto uma parede fina com o mesmo material pode ser bastante flexível.
Principais características
O TPU apresenta grande resistência a impacto, abrasão e fadiga por flexão. Ele suporta deformações repetidas melhor do que muitos filamentos rígidos, sendo útil em amortecedores, pés antiderrapantes, juntas, protetores, pneus, rodízios, acoplamentos e peças sujeitas a vibração.
Muitas formulações também resistem a óleos, graxas e determinados produtos químicos. Essa resistência varia conforme a composição do TPU, a concentração da substância, a temperatura e o tempo de contato. Para uma aplicação industrial ou de vedação, consulte a tabela química do fabricante.
Entre as limitações estão a impressão mais lenta, a tendência a formar fios, a dificuldade de criar pontes e detalhes muito pequenos e a possibilidade de deformação contínua sob carga. Uma peça flexível comprimida ou esticada por muito tempo pode sofrer creep, perdendo gradualmente parte da forma original.
Tipos de TPU mais usados no mercado
Os valores Shore ajudam a comparar durezas, mas não garantem que materiais de duas marcas se comportem exatamente igual. Formulações com a mesma indicação 95A podem ter elasticidade, atrito, fluidez e resistência diferentes.

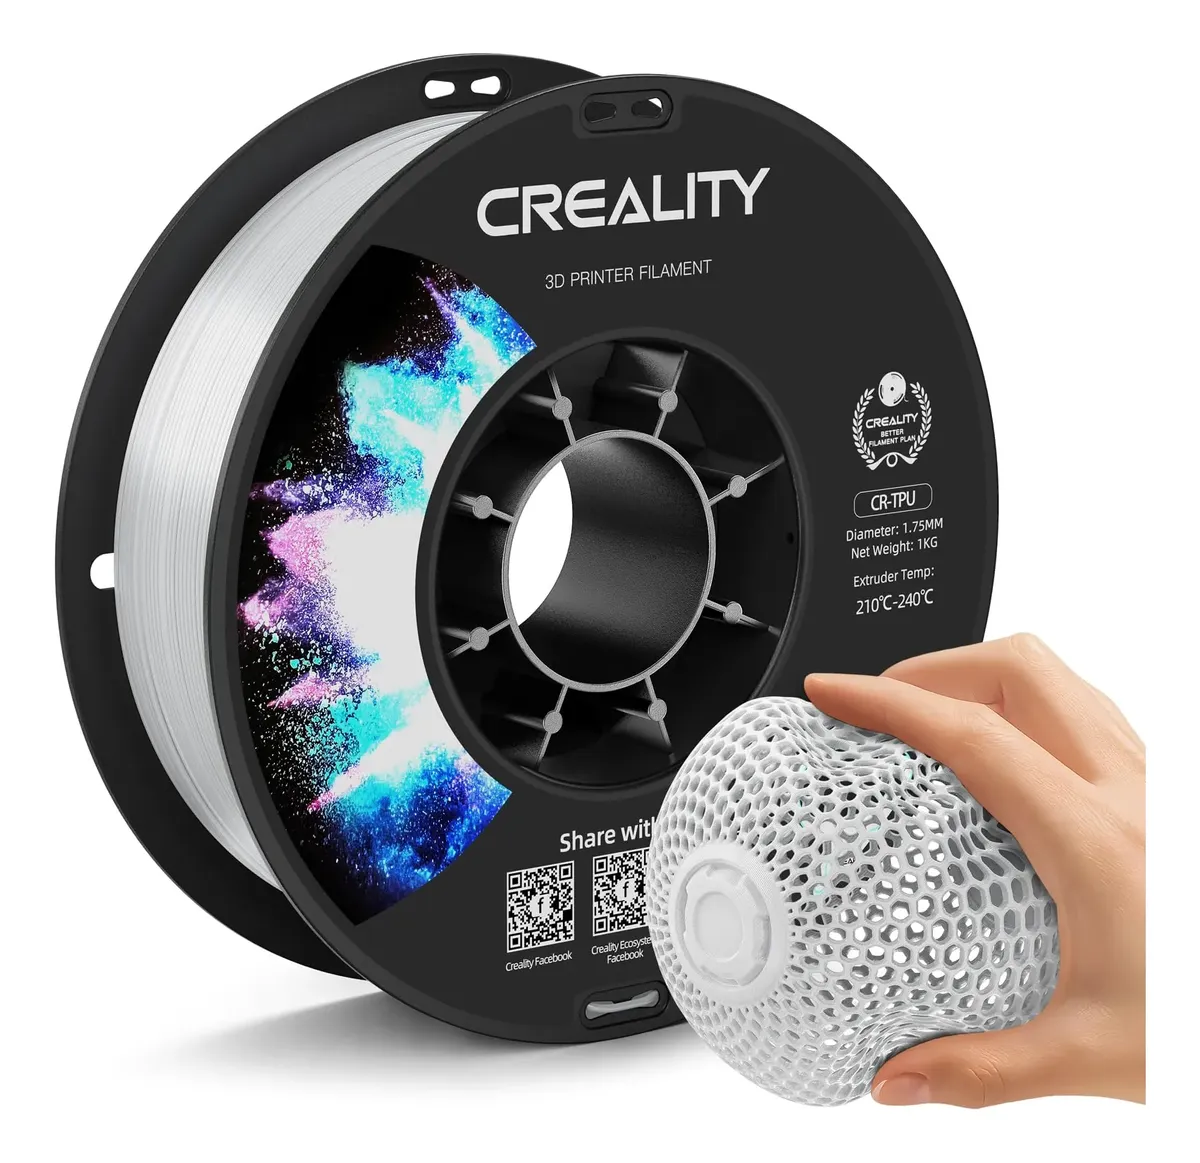
TPU 95A
É o tipo mais comum e normalmente o melhor ponto de partida. Oferece um equilíbrio entre flexibilidade, resistência e facilidade de alimentação. Ainda pode ser dobrado e comprimido, mas é firme o suficiente para atravessar muitas extrusoras sem escapar tão facilmente pelo caminho do filamento.
É usado em capinhas, pés de máquinas, pneus, batentes, amortecedores, correias simples, protetores, peças de cosplay e componentes sujeitos a impacto. Para quem nunca imprimiu flexível, 95A costuma ser uma escolha mais previsível do que versões muito macias.


TPU 98A, 64D e versões semirrígidas
São opções mais duras, com menos deformação durante o uso. Alimentam com maior facilidade e podem aceitar velocidades superiores às de um TPU macio. Servem para rodízios, calços, componentes resistentes ao desgaste, peças de proteção e encaixes que precisam de alguma flexibilidade sem parecer borracha mole.
Um TPU duro pode ser escolhido pela resistência a impacto e abrasão, e não necessariamente para produzir uma peça muito dobrável. A diferença visual para um plástico rígido pode ser pequena em geometrias grossas.
TPU 90A e 85A
Essas variantes são mais macias e elásticas do que 95A. São procuradas para vedações, peças de contato, pneus com maior aderência, protetores, almofadas e objetos que precisam ser comprimidos com pouca força.
Quanto mais macio o filamento, maior a tendência de ele dobrar, comprimir ou escapar dentro da extrusora. Um caminho curto e totalmente guiado entre engrenagens e hotend torna-se ainda mais importante. A velocidade também precisa ser reduzida e a retração deve ser usada com bastante cuidado.
TPU 60A, 70A e ultramacio
É uma categoria especializada, semelhante a borrachas muito macias. Pode atender juntas, membranas, componentes de contato delicado e peças com grande deformação.
Não é indicado como primeira experiência com flexíveis. Muitas impressoras não conseguem alimentar esse material sem uma extrusora apropriada, caminho extremamente restrito e perfil específico. Antes de comprar, confirme a compatibilidade declarada pelo fabricante da impressora e do filamento.
TPU HF, High Flow ou High Speed
É formulado para fluir melhor pelo bico e permitir maior vazão volumétrica. Algumas versões 95A HF imprimem várias vezes mais rápido do que um TPU convencional, reduzindo uma das principais desvantagens do material.
O nome High Flow não garante a mesma dureza de um 95A comum. Certas fórmulas ficam próximas de 98A ou apresentam resposta elástica diferente. A velocidade real continua dependendo do hotend, da extrusora, do bico, da geometria e do perfil utilizado.
TPU fosco, Silk, translúcido e com efeitos
Essas variantes priorizam aparência. Há filamentos foscos, brilhantes, translúcidos, fluorescentes e com mudança de cor. São usados em acessórios, moda, cosplay, protetores e objetos decorativos flexíveis.
Os aditivos podem alterar atrito, dureza, adesão entre camadas e parâmetros de impressão. Um efeito visual não significa melhoria mecânica. Para peças funcionais, compare a ficha técnica com a versão básica da mesma marca.
TPU reciclado ou de origem parcialmente renovável
Algumas linhas utilizam resíduos recuperados ou matérias-primas parcialmente renováveis. Podem ser adequadas para peças de uso geral quando existe controle consistente de dureza, diâmetro e composição.
A porcentagem reciclada e as propriedades variam bastante. Aplicações críticas, vedações e peças submetidas a ciclos repetidos exigem dados técnicos e testes, independentemente do apelo ambiental do produto.
TPU ESD, antiestático ou condutivo
São formulações destinadas a componentes eletrônicos, gabaritos, protetores de cabos e peças que precisam dissipar cargas eletrostáticas. Algumas usam carbono ou outros aditivos para controlar a resistência elétrica.
Antiestático, dissipativo e condutivo são classificações diferentes. O produto deve informar resistividade e condições de teste. Um filamento preto com carbono não deve ser considerado automaticamente seguro para proteção ESD.
TPU retardante de chama
É uma opção técnica para proteções de cabos, carcaças e peças flexíveis próximas de sistemas elétricos. Pode conter aditivos e certificações específicas de inflamabilidade.
TPU comum não é retardante de chama. Em aplicações regulamentadas, confirme a certificação, a espessura ensaiada e a rastreabilidade do material. O nome comercial sozinho não comprova segurança.
Como escolher a dureza
Primeira experiência e uso geral: TPU 95A.
Peça firme, resistente ao desgaste e pouco flexível: TPU 98A ou semirrígido.
Vedação, aderência e compressão fácil: TPU 85A ou 90A, se a extrusora for compatível.
Peça extremamente macia: TPU abaixo de 85A com equipamento e perfil específicos.
Produção rápida: TPU HF ou High Flow.
Eletrônica: TPU ESD com propriedades elétricas documentadas.
Antes de trocar de material, considere também alterar a geometria. Reduzir paredes e preenchimento pode tornar uma peça 95A muito mais flexível sem exigir um filamento mais difícil de imprimir.
Direct drive e Bowden
A própria flexibilidade que torna o TPU útil também dificulta sua alimentação. Quando recebe compressão, o filamento pode dobrar dentro da extrusora em vez de avançar até o bico.
Uma extrusora direct drive costuma oferecer o melhor resultado porque mantém o motor e as engrenagens próximos do hotend. O caminho deve ser curto, sem folgas e bem apoiado dos dois lados após a engrenagem.
Uma extrusora Bowden pode imprimir TPU 95A, mas normalmente exige velocidade menor, tubo bem ajustado e pouca retração. Versões 85A ou mais macias podem ser impraticáveis em sistemas Bowden longos. A compatibilidade depende do conjunto, não apenas do nome da arquitetura.
Temperaturas de impressão
Muitos filamentos TPU trabalham com o bico entre 210°C e 240°C e a mesa entre 30°C e 60°C. Algumas formulações recomendam temperaturas fora dessa faixa, por isso o perfil do fabricante deve ser o ponto de partida.
Temperatura baixa demais pode causar subextrusão e baixa adesão entre camadas. Temperatura alta demais aumenta fios, vazamentos e perda de detalhes. Alterações na velocidade também mudam a quantidade de calor necessária para fundir o material.
Velocidade e fluxo volumétrico
TPU convencional costuma exigir uma velocidade de impressão bem menor do que PLA ou PETG. Um ponto inicial comum fica entre 20 e 40 mm/s, mas TPU duro ou High Flow pode trabalhar muito acima disso quando o fabricante oferece um perfil compatível.
Mais importante do que copiar uma velocidade linear é respeitar o fluxo volumétrico máximo. Se a extrusora empurrar mais rápido do que o hotend consegue fundir, o filamento comprime, escapa da engrenagem ou provoca subextrusão.
Retração e stringing
Como o TPU se comprime e estica dentro do sistema, a retração demora mais para produzir efeito no bico. Distâncias agressivas podem enrolar o filamento, causar atrito e interromper a alimentação.
Use a menor retração que controlar o stringing. Antes de aumentá-la, seque o material, reduza a temperatura se estiver excessiva e ajuste os deslocamentos. Em direct drive, a distância necessária costuma ser pequena. Em Bowden, não tente compensar todo fio apenas com retrações longas.
Adesão à mesa
TPU costuma aderir muito bem e pode ficar difícil de remover de superfícies lisas. Em algumas chapas, uma camada de cola funciona como agente de separação para proteger o revestimento. Siga a recomendação do fabricante da mesa.
Evite esmagar demais a primeira camada. Espere a mesa esfriar e remova a peça puxando aos poucos, sem deformar permanentemente partes finas.
Paredes, preenchimento e flexibilidade
O preenchimento é parte do projeto mecânico de uma peça flexível. Mais paredes e maior densidade deixam o objeto firme. Menos paredes e padrões internos que conseguem se deformar deixam a peça mais macia.
Para amortecimento, padrões tridimensionais como gyroid podem distribuir melhor a deformação. Para uma parede realmente flexível, a espessura externa pode influenciar mais do que o preenchimento. Faça pequenos corpos de prova antes de imprimir uma peça grande.
Pontes, suportes e precisão
TPU não mantém vãos e balanços com a mesma facilidade de um material rígido. Pontes tendem a ceder porque o filamento permanece elástico. Reduza vãos livres, melhore o resfriamento dentro do limite recomendado e ajuste velocidade e fluxo de ponte.
Os suportes podem aderir fortemente à peça e ser difíceis de cortar. Sempre que possível, redesenhe a orientação para evitá-los. A precisão dimensional também muda quando a peça se deforma durante a medição ou o encaixe.
Umidade e armazenamento
TPU é muito sensível à umidade. Um rolo úmido pode estalar no bico, formar espuma, fios, bolhas e superfície áspera. A água também prejudica a consistência do fluxo e as propriedades mecânicas.
Guarde o filamento em recipiente fechado com dessecante e, em impressões longas, considere alimentá-lo a partir de uma caixa seca. Faça a secagem conforme temperatura e duração indicadas pelo fabricante. Calor excessivo pode deformar o filamento ou a bobina.
Alimentadores automáticos
Muitos sistemas automáticos de troca de filamento não aceitam TPU convencional porque trajetos longos, curvas e múltiplas engrenagens comprimem o material. Alguns fabricantes oferecem TPU específico para seus alimentadores, normalmente mais duro.
Não presuma compatibilidade apenas pela dureza Shore. Confira a lista oficial do equipamento. Forçar um TPU inadequado pode causar travamento dentro de tubos e módulos difíceis de desmontar.
Cuidados e segurança
A impressão de TPU libera partículas ultrafinas e compostos voláteis em quantidade variável. Use o material em ambiente ventilado e consulte a ficha de segurança da formulação.
TPU não deve ser considerado automaticamente próprio para contato com alimentos, pele por longos períodos ou aplicações médicas. Pigmentos, aditivos e o processo de impressão podem introduzir riscos. Peças de vedação, pressão, proteção pessoal ou segurança precisam de material certificado e testes adequados.
Quando escolher TPU
Escolha TPU quando a peça precisar dobrar, absorver impactos, criar aderência, amortecer vibrações ou formar uma vedação. Capas, pés, batentes, pneus, rodas, acoplamentos, passadores de cabo, protetores e juntas são aplicações comuns.
Para peças rígidas e dimensionais, PLA, PETG ou outros plásticos estruturais são mais adequados. Dentro da família TPU, comece pela dureza necessária e confirme se a extrusora consegue alimentar o material. Depois ajuste paredes e preenchimento para chegar à flexibilidade final desejada.