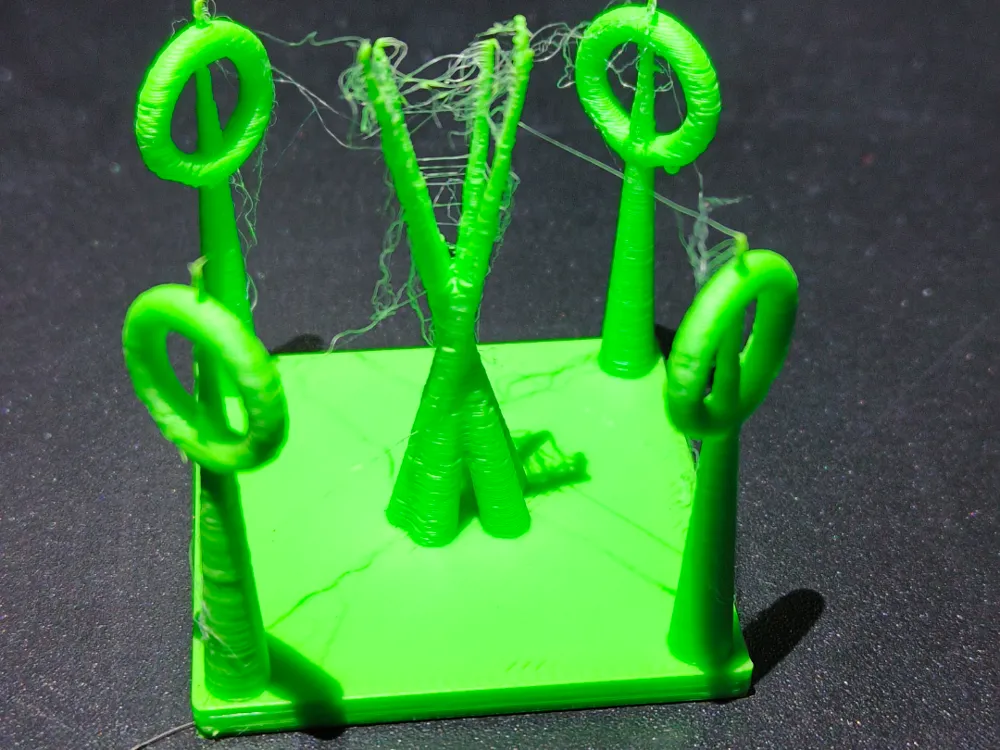
A retração é o movimento que puxa o filamento levemente pra trás, na direção contrária à extrusão, toda vez que o bico precisa se mover sem imprimir. É um dos ajustes mais importantes pra evitar stringing e outros defeitos ligados ao vazamento de material.
Como funciona
Antes de um movimento de viagem (deslocamento sem depositar material), a extrusora gira ao contrário por um instante, aliviando a pressão de material dentro do bico e puxando o filamento de volta um pouco. Ao chegar no próximo ponto onde vai voltar a imprimir, o movimento é revertido, empurrando o filamento de volta pra posição original antes de continuar extrudando.
Os dois parâmetros principais
Distância de retração: o quanto de filamento é puxado pra trás, medido em milímetros. Impressoras bowden costumam precisar de distâncias maiores, de 6 mm a 8 mm ou mais, já que o filamento percorre um caminho mais longo entre o motor e o bico. Impressoras direct drive, com o motor bem perto do hotend, costumam se dar bem com distâncias bem menores, de 0,5 mm a 2 mm.
Velocidade de retração: a rapidez com que esse movimento de puxar, e depois empurrar de volta, acontece. Velocidade baixa demais não segura o vazamento a tempo; velocidade alta demais pode fazer o filamento escorregar na engrenagem da extrusora ou até quebrar dentro do hotend, em casos extremos.
Como calibrar
Assim como a temperatura, a retração pode ser calibrada com um teste dedicado: uma torre de retração (clique aqui para acessar o arquivo no Makeworld), parecida com a torre de temperatura, mas variando a distância de retração em cada bloco ao longo da impressão. O bloco com menos fiapos e melhor acabamento indica o valor ideal pra aquele filamento e aquela impressora.

O que acontece com retração excessiva
Mais retração nem sempre é melhor. Distância ou velocidade altas demais podem causar under-extrusion logo depois do movimento, com o hotend ainda recuperando a pressão perdida, desgaste do filamento no ponto onde a engrenagem da extrusora morde ele repetidamente, e em casos extremos, atolamentos dentro do hotend.
Z-hop: um recurso relacionado
Outro ajuste que costuma vir junto da retração é o Z-hop: durante o movimento de viagem, o bico sobe uma fração de milímetro no eixo Z antes de se deslocar, evitando arrastar ou arranhar a peça já impressa no caminho. Tem um custo pequeno de tempo, o movimento extra em Z, mas ajuda bastante em peças com vários pontos de partes altas próximas umas das outras.