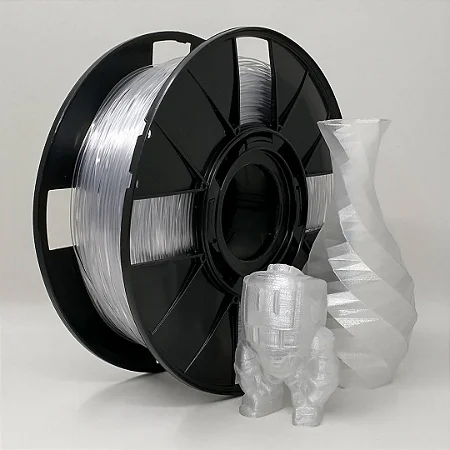
O PETG é um dos filamentos mais usados depois do PLA. Ele combina boa facilidade de impressão com resistência a impacto, excelente união entre camadas e maior tolerância ao calor e à umidade. Por isso, é uma escolha muito comum para peças que realmente serão manuseadas ou usadas no dia a dia, e não apenas para objetos decorativos.
O que é PETG
PETG significa polietileno tereftalato modificado com glicol. Ele pertence à mesma família do PET usado em muitas embalagens, mas a modificação com glicol reduz a cristalização, melhora a transparência e deixa o material menos quebradiço e mais fácil de processar.
O resultado é um termoplástico que fica entre o PLA e materiais como ABS em várias aplicações. Ele imprime com pouca contração, não costuma exigir câmara fechada e oferece mais tenacidade do que o PLA comum.
Principais características
O PETG é conhecido pela combinação de tenacidade, leve flexibilidade e forte adesão entre camadas. Em vez de quebrar de forma repentina, ele geralmente consegue deformar um pouco antes da ruptura. Isso favorece suportes, presilhas, carcaças, peças de impressoras, organizadores, protótipos funcionais e componentes sujeitos a impactos moderados.
Ele também apresenta baixa contração, o que reduz o risco de empenamento e facilita a impressão de peças grandes. A superfície costuma ser lisa e brilhante, embora algumas formulações modernas tenham acabamento fosco ou acetinado.
Comparado ao PLA, o PETG normalmente suporta temperaturas de serviço mais altas. Muitas formulações apresentam temperatura de deflexão térmica próxima de 70°C a 80°C, mas esse valor muda conforme a marca, a carga aplicada e a orientação da peça. Ele ainda pode deformar dentro de um carro muito quente ou próximo de uma fonte intensa de calor, portanto não deve ser tratado como um plástico de alta temperatura.
Rigidez, resistência e deformação
Uma peça de PETG tende a ser menos rígida e mais resistente a impactos do que uma peça equivalente de PLA. Essa pequena capacidade de deformação ajuda em encaixes e objetos sujeitos a quedas, mas pode ser uma desvantagem em estruturas que precisam permanecer completamente rígidas.
A forte união entre camadas é uma das maiores vantagens do PETG. Mesmo assim, o projeto, a orientação da peça, o número de paredes, a temperatura e o resfriamento continuam influenciando a resistência final. Imprimir muito frio ou com ventilação excessiva pode enfraquecer a união entre as camadas.
Água, produtos químicos e uso externo
Depois de impresso, o PETG resiste bem à água e a ambientes úmidos. Isso não significa automaticamente que qualquer peça seja completamente impermeável. Vazamentos podem ocorrer entre linhas e camadas quando o fluxo, as paredes ou a adesão interna não estão bem ajustados.
O PETG também pode resistir a diversos óleos, álcoois diluídos e produtos de limpeza, mas resistência química depende da substância, concentração, temperatura e tempo de contato. Para recipientes, laboratórios ou aplicações de segurança, é necessário consultar a tabela química do fabricante e testar a peça nas condições reais.
Ele costuma se comportar melhor ao ar livre do que o PLA, mas a proteção contra radiação ultravioleta varia entre formulações e pigmentos. Para exposição externa prolongada, o ASA normalmente é uma opção mais previsível. Um PETG vendido especificamente para uso externo pode conter estabilizantes adicionais.
Tipos de PETG mais usados no mercado
Assim como acontece com PLA+, os nomes comerciais do PETG não representam uma fórmula universal. PETG HF, PETG Pro ou PETG Tough podem ter composições diferentes em cada fabricante. A ficha técnica e o perfil recomendado são mais confiáveis do que o nome da linha.
PETG comum, Basic ou Standard
É a versão de uso geral e a mais encontrada no mercado. Oferece o equilíbrio clássico entre resistência, preço e facilidade de impressão. É adequada para suportes, presilhas, caixas, componentes de impressoras, vasos, organizadores, peças de reposição e protótipos funcionais.
Seu acabamento costuma ser brilhante e ele pode produzir mais fios do que PLA. Quando o fabricante oferece um perfil de PETG genérico, normalmente está se referindo a essa categoria.


PETG HF, High Flow ou High Speed
É formulado para apresentar maior fluidez no estado fundido, permitindo vazão volumétrica e velocidade maiores. Também pode reduzir acúmulos no bico e diferenças de brilho causadas por mudanças de velocidade. É usado em impressoras rápidas, produção de lotes e peças grandes.
O filamento sozinho não transforma uma impressora lenta em rápida. O resultado continua limitado pelo hotend, pelo diâmetro do bico, pelo resfriamento e pela mecânica da máquina. Algumas fórmulas High Flow também sacrificam parte da resistência, rigidez ou acabamento para melhorar o fluxo, portanto vale comparar a ficha técnica.

PETG translúcido ou transparente
A baixa cristalização do PETG favorece versões translúcidas, transparentes e fluorescentes. Elas são usadas em difusores de luz, reservatórios visuais, luminárias de LED, objetos decorativos e protótipos nos quais é útil enxergar o interior.
Uma peça impressa por deposição de camadas raramente fica transparente como vidro. Linhas, paredes internas, bolhas de umidade e pequenas diferenças de fluxo espalham a luz. Para melhorar o efeito, use filamento seco, temperatura estável, fluxo bem calibrado, camadas maiores e uma geometria com poucas estruturas internas.

PETG fosco
Recebe aditivos para reduzir o brilho característico do PETG e esconder melhor as linhas de camada. É interessante para carcaças, objetos decorativos e protótipos de apresentação.
O acabamento fosco não indica maior resistência. Dependendo da formulação, os aditivos podem alterar adesão entre camadas, impacto e velocidade máxima. Escolha essa variante principalmente pela aparência e confira as propriedades declaradas pelo fabricante.
PETG-CF com fibra de carbono
O PETG-CF contém fibras curtas de carbono que aumentam a rigidez e a estabilidade dimensional, além de produzir uma textura fosca que disfarça as camadas. É usado em gabaritos, suportes, carcaças e peças técnicas que precisam flexionar menos do que o PETG comum.
As fibras tornam o filamento abrasivo. É necessário usar bico de aço endurecido ou outro material resistente ao desgaste. A adição de fibra não garante maior resistência a impacto e pode reduzir a adesão entre camadas em algumas fórmulas. Também não aumenta automaticamente a temperatura de serviço do polímero base.
PETG-GF com fibra de vidro
Usa fibras de vidro para elevar rigidez, estabilidade e, em algumas formulações, resistência térmica. É uma opção técnica para peças estruturais, ferramentas e componentes dimensionais.
Assim como PETG-CF, é abrasivo e exige bico resistente ao desgaste. Pode apresentar superfície mais áspera e necessitar de secagem rigorosa, temperatura maior ou bico de 0,6 mm, conforme a quantidade e o tamanho das fibras.
PETG reciclado
É produzido parcial ou integralmente com material recuperado. Pode atender muito bem protótipos, organizadores e peças de uso geral quando existe bom controle de composição e diâmetro.
A porcentagem de conteúdo reciclado, a cor e as propriedades variam entre fabricantes. Para aplicações mecânicas críticas, procure dados de lote e ficha técnica em vez de assumir equivalência com PETG virgem.
PETG ESD ou antiestático
É uma formulação especializada para dissipar cargas eletrostáticas. Pode ser usada em bandejas, suportes, gabaritos e carcaças destinadas a componentes eletrônicos sensíveis.
Antiestático e condutivo não são a mesma coisa. A resistência elétrica varia conforme a formulação, a umidade e os parâmetros de impressão. O material deve possuir dados elétricos adequados à aplicação e não substitui aterramento ou procedimentos de proteção ESD.
PETG retardante de chama ou V0
Algumas linhas técnicas recebem aditivos para reduzir a propagação de chama e podem possuir certificação específica, como classificações UL. São destinadas a carcaças, isoladores e componentes próximos de equipamentos elétricos.
Um PETG comum não é retardante de chama. Para uma aplicação regulamentada, é necessário confirmar a certificação exata do filamento, a espessura testada e as condições do ensaio. O nome comercial sozinho não comprova segurança contra incêndio.
Como escolher o tipo certo
Uso geral e peças funcionais: PETG Standard ou Basic.
Produção rápida: PETG HF ou High Flow, com perfil e hotend compatíveis.
Efeito visual ou passagem de luz: PETG translúcido ou transparente.
Acabamento com menos brilho: PETG fosco.
Mais rigidez: PETG-CF ou PETG-GF com bico resistente ao desgaste.
Menor uso de matéria-prima virgem: PETG reciclado de fabricante com controle de qualidade.
Eletrônica sensível: PETG ESD com propriedades elétricas documentadas.
Aplicações com requisito de inflamabilidade: PETG V0 ou equivalente com certificação verificável.
Temperaturas de impressão
O PETG comum costuma imprimir com o bico entre 230°C e 250°C e a mesa entre 70°C e 90°C. Algumas versões de alta velocidade ou reforçadas trabalham melhor entre 240°C e 270°C. Use sempre a faixa indicada no rolo como ponto de partida.
Temperatura baixa demais pode causar acabamento opaco e áspero, subextrusão e baixa adesão entre camadas. Temperatura alta demais aumenta vazamento pelo bico, fios e acúmulo de material. Uma torre de temperatura ajuda a encontrar o equilíbrio para cada marca e velocidade.
Adesão à mesa e primeira camada
O PETG adere com muita força e pode arrancar revestimentos ou lascar vidro durante a remoção. Em superfícies muito aderentes, cola em bastão ou produto semelhante pode funcionar como camada de separação, e não apenas como adesivo.
Chapas texturizadas ou acetinadas compatíveis com PETG costumam facilitar a remoção. Espere a mesa esfriar antes de retirar a peça e siga a orientação do fabricante da superfície. Não esmague a primeira camada além do necessário, pois PETG muito comprimido gruda ainda mais e acumula material ao redor do bico.
Stringing, retração e deslocamentos
O PETG tende a produzir mais fiapos porque permanece viscoso e pegajoso durante os deslocamentos. Antes de aumentar muito a retração, confirme que o filamento está seco e que a temperatura não está alta demais.
Ajuste distância e velocidade de retração dentro dos limites da extrusora, reduza viagens sobre áreas abertas quando possível e use movimentos de deslocamento rápidos o suficiente para diminuir o tempo de vazamento. Retração excessiva pode provocar desgaste do filamento, entupimentos e falhas de alimentação.
Resfriamento, pontes e acabamento
Ventilação moderada melhora detalhes, pontes e balanços, mas resfriamento excessivo pode enfraquecer a adesão entre camadas. Para peças resistentes, use menos ventilação; para detalhes e pontes, aumente localmente conforme o perfil do fatiador.
O PETG não costuma reproduzir pontes e pequenos detalhes com a mesma facilidade do PLA. Velocidade de ponte, fluxo, ventilação e distância entre suporte e peça precisam de calibração. Como o material adere muito bem a si mesmo, os suportes também podem ser mais difíceis de remover.
Umidade e secagem
A peça pronta lida bem com água, mas o filamento PETG é higroscópico e absorve umidade do ar durante o armazenamento. Essa diferença costuma causar confusão.
PETG úmido pode estalar ao sair do bico, formar bolhas, fios, pequenos buracos e uma superfície irregular. Também pode perder resistência. Guarde o rolo em recipiente fechado com dessecante e faça a secagem na temperatura e pelo tempo indicados pelo fabricante. Temperatura excessiva pode deformar o filamento ou a bobina.
Cuidados e segurança
A impressão de PETG libera partículas ultrafinas e compostos voláteis em quantidade variável. Mantenha o ambiente ventilado e evite permanecer continuamente ao lado da impressora em espaços pequenos.
PETG não deve ser considerado automaticamente seguro para alimentos. Pigmentos e aditivos podem não ter certificação, o bico pode introduzir contaminantes e as linhas de camada dificultam a higienização. Recipientes pressurizados, peças estruturais críticas e componentes de segurança também exigem projeto, material e testes apropriados.
Quando escolher PETG
Escolha PETG para suportes, presilhas, caixas, componentes de máquinas, peças de reposição, organizadores, objetos sujeitos à água e protótipos funcionais que precisam de mais tenacidade e calor do que o PLA oferece, sem a contração e a exigência de câmara fechada do ABS.
Para peças muito rígidas e visualmente detalhadas, PLA ainda pode ser melhor. Para calor mais elevado ou longa exposição externa, compare ABS e ASA. Para grande flexibilidade, o TPU é mais adequado. Dentro da família PETG, escolha a variante pela propriedade documentada que a peça realmente precisa, e não apenas pelo nome comercial.