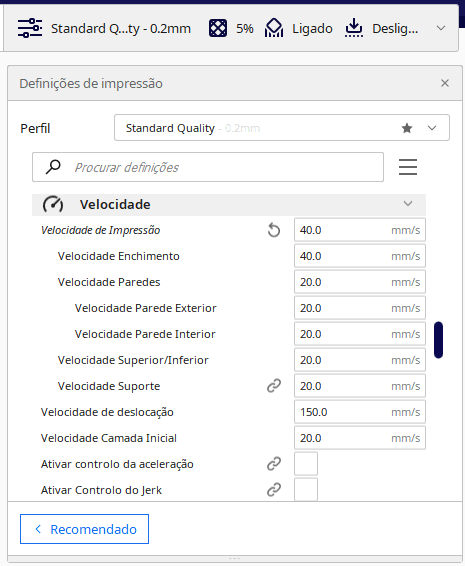
A velocidade de impressão é a rapidez com que o bico se movimenta enquanto extruda, medida em milímetros por segundo (mm/s). Parece um ajuste simples, mas influencia praticamente tudo: tempo de impressão, qualidade do acabamento, resistência mecânica da peça e até se ela vai sair inteira ou com defeitos visíveis.
Não é só um número
Apesar do nome, velocidade de impressão no fatiador geralmente não é um valor único. A aceleração, a rapidez com que a impressora ganha ou perde velocidade, e o jerk, a mudança brusca de velocidade permitida numa mudança de direção, também entram na conta, e às vezes importam até mais do que a velocidade máxima em si pra qualidade final.
Velocidades diferentes pra partes diferentes
Um bom perfil de impressão não usa a mesma velocidade a peça inteira. Os perímetros externos, que definem a aparência da peça, costumam imprimir mais devagar, priorizando o acabamento. O preenchimento, escondido dentro da peça, pode ir bem mais rápido, já que a aparência ali não importa. E a primeira camada quase sempre imprime mais devagar que o resto.
Velocidade e aderência entre camadas
Uma camada nova precisa fundir com a camada anterior enquanto ela ainda está levemente quente, criando uma ligação forte entre as duas. Imprimir rápido demais reduz o tempo de contato e o calor disponível pra essa fusão acontecer direito, deixando a peça mais fraca especificamente no sentido vertical (eixo Z). É por isso que peças impressas rápido demais tendem a delaminar ou rachar entre camadas sob esforço, mesmo parecendo normais visualmente por fora.
Velocidade e a primeira camada
A primeira camada é a mais sensível de todas às mudanças de velocidade. Imprimir ela rápido demais reduz drasticamente a aderência à mesa, porque o material não tem tempo de se espalhar e grudar direito antes do bico já estar em outro lugar. O resultado costuma ser cantos que descolam cedo, uma primeira camada com falhas visíveis, ou, em casos piores, a peça inteira soltando da mesa no meio da impressão. Por isso praticamente todo perfil de impressão usa uma velocidade bem mais baixa, às vezes menos da metade do resto da peça, só pra essa camada.
Distorções visuais causadas por velocidade alta
Além do ringing (ondulações por vibração), velocidade e aceleração excessivas também podem causar cantos arredondados onde deveriam ser retos, porque a impressora não consegue desacelerar, virar e acelerar de novo rápido o suficiente, então corta caminho na curva. Combinada com pressão de extrusão mal ajustada, velocidade alta também piora o elephant foot, o alargamento da base da peça, já que sobra material acumulado nas mudanças bruscas de direção perto da mesa.
Pressure advance (ou linear advance)
Um recurso presente na maioria dos firmwares modernos, o pressure advance ajusta a quantidade de material extrudado em antecipação às mudanças de velocidade, compensando a pressão que se acumula dentro do hotend. Sem essa calibração, é comum ver bulging, acúmulo de material nos cantos onde a impressora desacelera, e falhas de extrusão logo depois, quando ela acelera de novo. Calibrar esse valor é o que permite imprimir rápido sem esses efeitos colaterais ficarem óbvios na peça.
Velocidade e overhangs, pontes e resfriamento
Em partes da peça que ficam no ar, como overhangs e pontes, a camada precisa esfriar e solidificar rápido o suficiente pra não ceder com o próprio peso antes da próxima camada chegar em cima. Imprimir rápido demais nessas regiões não dá tempo suficiente de resfriamento, mesmo com a ventoinha no máximo, resultando em superfícies caídas, fios pendurados ou pontes com uma barriga visível no meio. É por isso que muitos fatiadores reduzem automaticamente a velocidade em regiões identificadas como pontes ou overhangs íngremes.
O que acontece quando se imprime rápido demais, resumindo
Juntando tudo: velocidade alta demais pra impressora ou pro material tende a aparecer como ringing/ghosting (vibração), under-extrusion (hotend não acompanha o fluxo), aderência fraca entre camadas (menos resistência mecânica), problemas na primeira camada (descolamento, empenamento), cantos arredondados e bulging, e defeitos em pontes e overhangs por falta de resfriamento.
Impressoras de alta velocidade
Uma geração mais recente de impressoras, geralmente com arquitetura CoreXY, estruturas mais rígidas e um recurso chamado input shaping, que compensa a vibração da estrutura em tempo real, conseguem imprimir bem mais rápido do que os modelos cartesianos tradicionais sem sofrer tanto com esses problemas. É o caso de impressoras como a Bambu Lab X1 Carbon, que atingem centenas de mm/s mantendo um acabamento bom, justamente porque a estrutura e o firmware foram desenhados desde o início pra lidar com as consequências da velocidade alta.