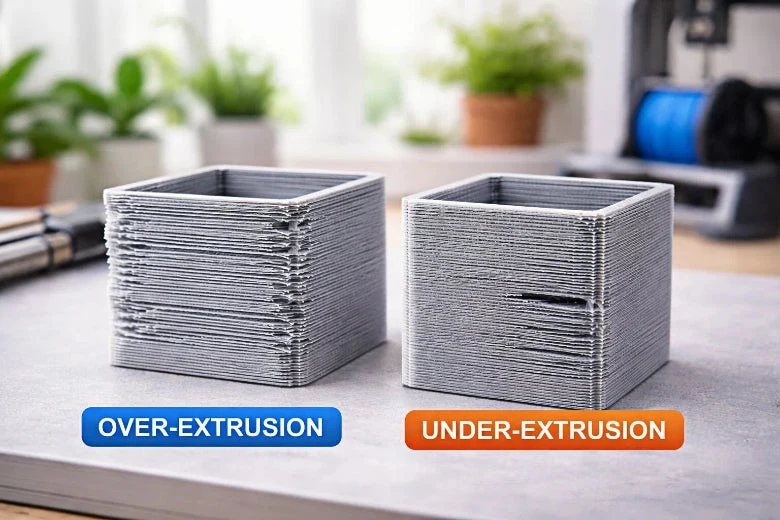
O under-extrusion e o over-extrusion são dois lados do mesmo problema: sair menos, ou mais, plástico do bico do que o fatiador calculou pra cada trecho da impressão. Os dois prejudicam a qualidade da peça, mas de formas diferentes.
Under-extrusion: sintomas e causas
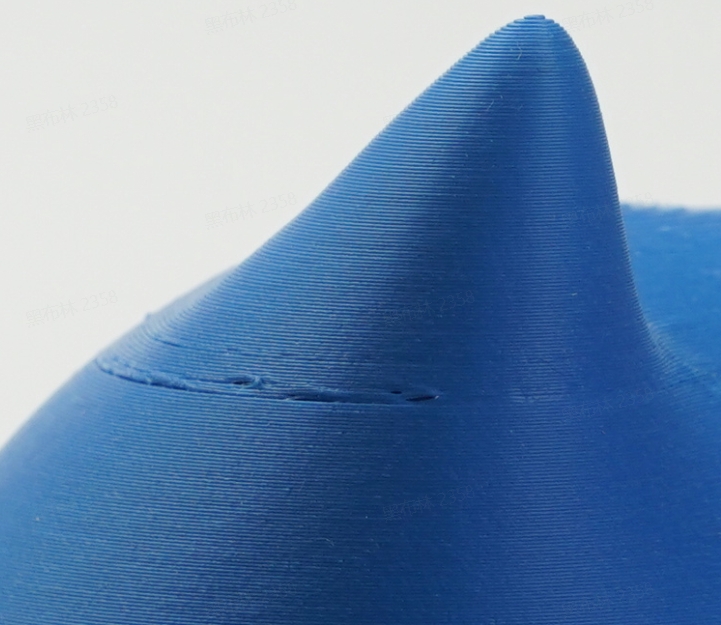
Quando sai plástico de menos, a peça costuma ficar com falhas visíveis: buracos entre as linhas de material, paredes finas e fracas, ou até camadas incompletas, um efeito às vezes chamado de queijo suíço. As causas mais comuns são bico parcialmente entupido, temperatura baixa demais pro material, um filamento com diâmetro irregular, ou a extrusora patinando por falta de força pra empurrar o filamento.
Over-extrusion: sintomas e causas
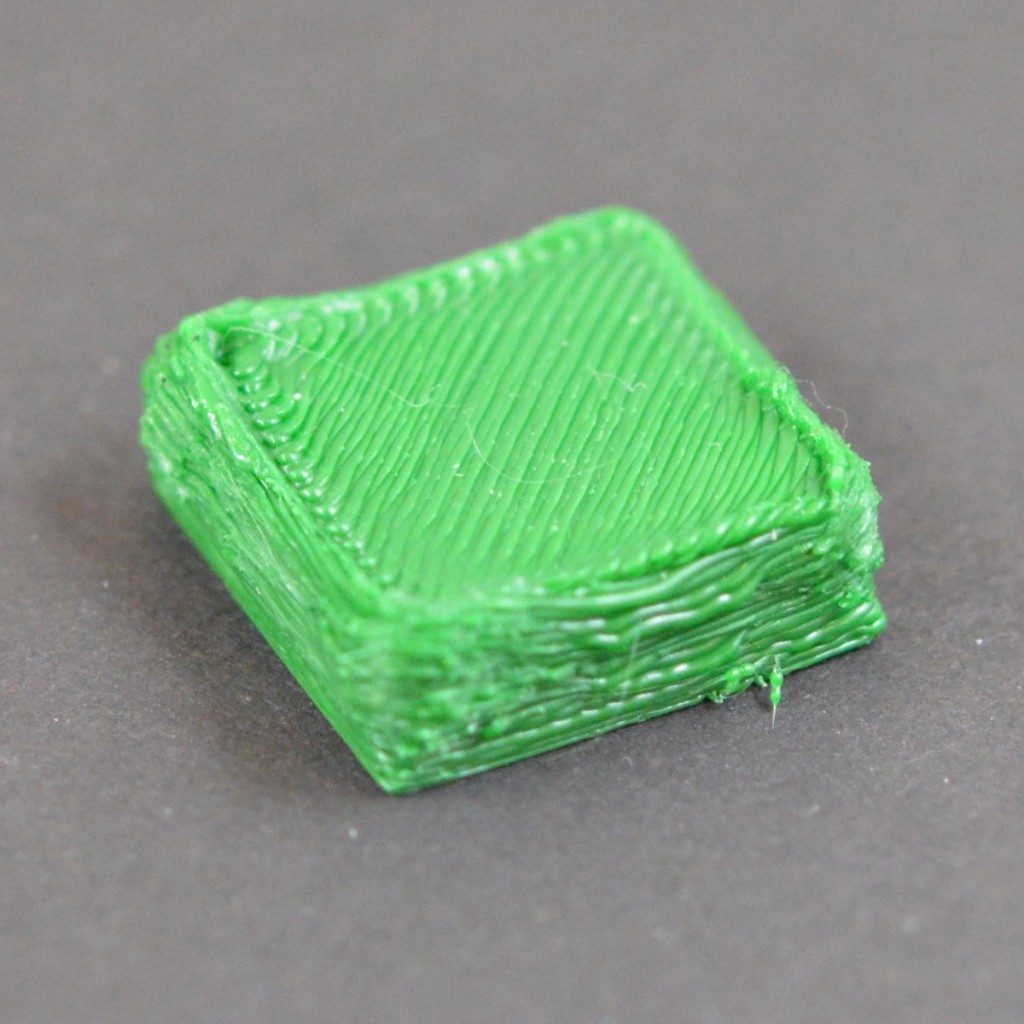
Quando sai plástico demais, o resultado é o oposto: rebarbas visíveis nas bordas, dimensões da peça maiores do que deveriam, camadas irregulares e um som de zumbido durante a impressão, sinal de que a extrusora está forçando mais material do que o hotend consegue derreter no ritmo certo. Geralmente acontece por um fluxo configurado alto demais, ou por uma calibração de passos do motor desatualizada.
Calibrando o fluxo (flow rate)
O fluxo, às vezes chamado de multiplicador de extrusão, é um valor percentual que ajusta o quanto de material sai em relação ao que foi calculado. O teste clássico pra calibrar esse valor é imprimir um cubo de parede única: um cubo oco, sem preenchimento, só com uma parede fina. Depois de pronto, mede-se a espessura real da parede com um paquímetro e compara com o valor esperado, ajustando o fluxo proporcionalmente até os dois baterem.
Calibrando os e-steps
Se o problema persiste mesmo com o fluxo calibrado (acesse ao teste de fluxo aqui), o próximo suspeito são os e-steps: a configuração que diz ao firmware quantos passos do motor correspondem a um milímetro de filamento empurrado. Se esse valor estiver desatualizado, algo comum depois de trocar a extrusora ou o motor, a impressora empurra a quantidade errada de filamento mesmo que o fluxo esteja em 100%. A calibração é feita marcando o filamento a uma distância conhecida, mandando a impressora puxar um comprimento específico, e medindo o quanto realmente se moveu.