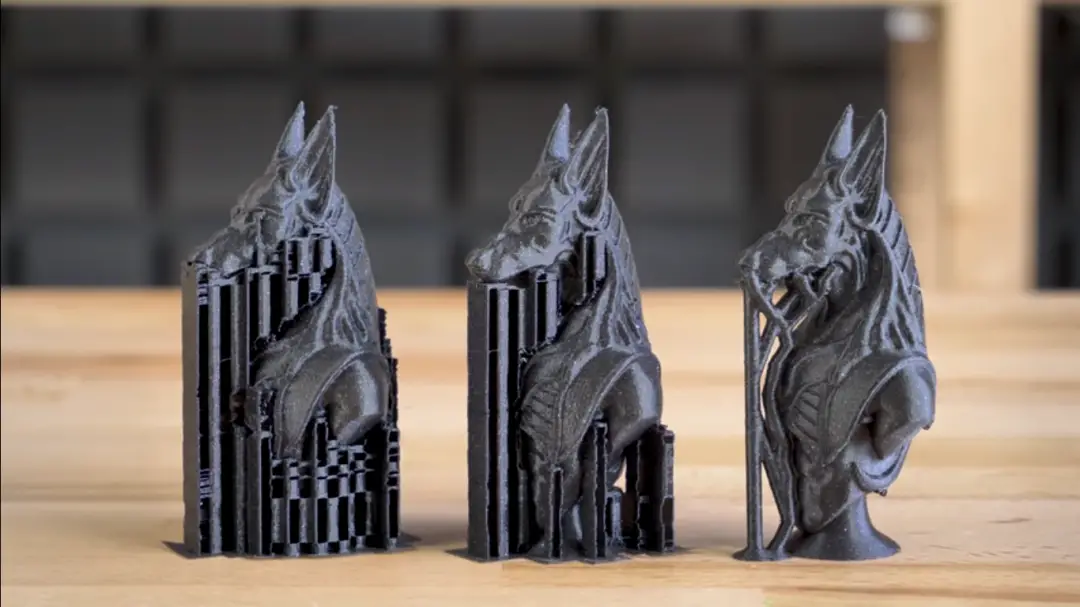
O suporte é uma estrutura temporária que o fatiador adiciona embaixo de partes da peça que ficariam flutuando no ar durante a impressão, sem nenhum apoio embaixo. Sem suporte, essas partes simplesmente cairiam ou sairiam deformadas.
Quando o fatiador coloca suporte
A decisão é baseada no ângulo de overhang: toda superfície inclinada além de um certo ângulo em relação à vertical, geralmente configurável, com 45° como referência comum, é marcada como precisando de apoio. Ângulos mais suaves que isso a impressora consegue imprimir sem ajuda, já que cada camada nova se apoia o suficiente na anterior. Trechos totalmente na horizontal, sem nenhuma inclinação, entram numa categoria à parte, as pontes, que dependem mais da distância entre os dois apoios do que do ângulo em si.
Suporte normal, snug ou em árvore
Existem três estilos principais de suporte geométrico, cada um com um equilíbrio diferente entre estabilidade, gasto de material e facilidade de remoção:
Suporte normal (grid): colunas retas, numa grade, que sobem verticalmente desde a mesa (ou outra parte da peça) até tocar a área que precisa de apoio, preenchendo toda a coluna ao longo do caminho. É o mais estável e previsível dos três, ótimo pra overhangs grandes e planos em peças mecânicas, mas usa bastante material e costuma deixar mais marcas na superfície de contato.
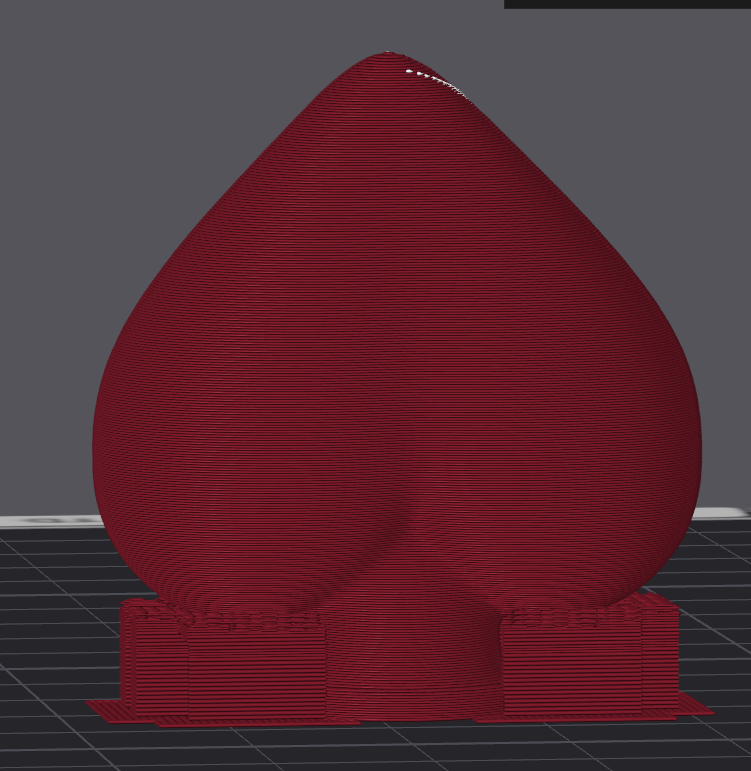
Suporte snug: uma versão mais econômica do suporte normal, que acompanha de perto o contorno da peça e termina exatamente na borda do overhang, em vez de preencher a coluna inteira. Gasta bem menos material que o grid tradicional, mantendo uma estrutura ainda relativamente simples de calcular.

Suporte em árvore (tree supports, também chamado de orgânico em fatiadores como o PrusaSlicer): troncos que se ramificam à medida que sobem, tocando a peça só nos pontos exatos que precisam de apoio, como galhos de uma árvore. Usa entre 30% e 50% menos material que o suporte normal, é mais rápido de remover e deixa marcas bem menores, mas exige mais poder de processamento do fatiador pra calcular as ramificações.

Suporte normal ou snug tendem a dar uma superfície de contato mais previsível e plana, então continuam sendo a escolha mais segura pra peças mecânicas com overhangs grandes e retos. Já o suporte em árvore se sai melhor em formatos orgânicos, miniaturas e superfícies curvas, onde a facilidade de remoção e as marcas menores pesam mais que a previsibilidade.
Suporte solúvel
Em impressoras com dois extrusores, existe ainda uma categoria de suporte que muda o próprio material usado, não só a geometria: o suporte solúvel. Um segundo filamento, como o PVA (usado junto com PLA) ou o HIPS (usado junto com ABS), imprime só as estruturas de suporte, enquanto o material principal imprime a peça. Depois de pronta, basta dissolver o suporte, o PVA em água morna, o HIPS num solvente chamado limoneno, deixando a peça sem nenhuma marca de contato, mesmo em geometrias internas complexas, impossíveis de suportar ou remover manualmente de outra forma. A desvantagem é o custo do material extra e a necessidade de uma impressora com dois extrusores ou algum sistema de troca de filamento.
Densidade do suporte
Além do estilo, a densidade do suporte também é ajustável, geralmente numa faixa bem mais baixa que o preenchimento da peça, entre 10% e 20%. Densidades mais altas deixam o suporte mais firme e estável durante a impressão, mas mais difícil de remover depois e com mais chance de danificar a superfície da peça no processo. Densidades mais baixas facilitam a remoção, ao custo de um suporte um pouco menos rígido enquanto a peça ainda está sendo impressa.
Onde o suporte toca a peça
O fatiador também deixa escolher onde o suporte pode se apoiar: só na mesa, deixando partes internas da peça sem suporte mesmo que precisassem, pra não estragar superfícies já prontas, ou em qualquer lugar, incluindo em cima de partes já impressas da própria peça, cobrindo mais casos mas com mais risco de marcar a superfície onde encosta.
Interface de suporte
Entre o suporte e a peça, muitos fatiadores adicionam uma camada de transição chamada interface de suporte, impressa com uma densidade diferente, geralmente maior, e às vezes com uma pequena folga (o air gap) em relação à peça. Isso deixa a superfície de contato mais lisa depois da remoção, e ao mesmo tempo facilita separar o suporte sem arrancar pedaço da peça junto.
Suporte manual
Além do suporte automático, a maioria dos fatiadores permite adicionar ou remover pontos de suporte manualmente, desenhando direto sobre o modelo 3D. Isso é útil quando o algoritmo automático erra o alvo, seja colocando suporte onde não precisa, seja deixando de colocar onde seria necessário.