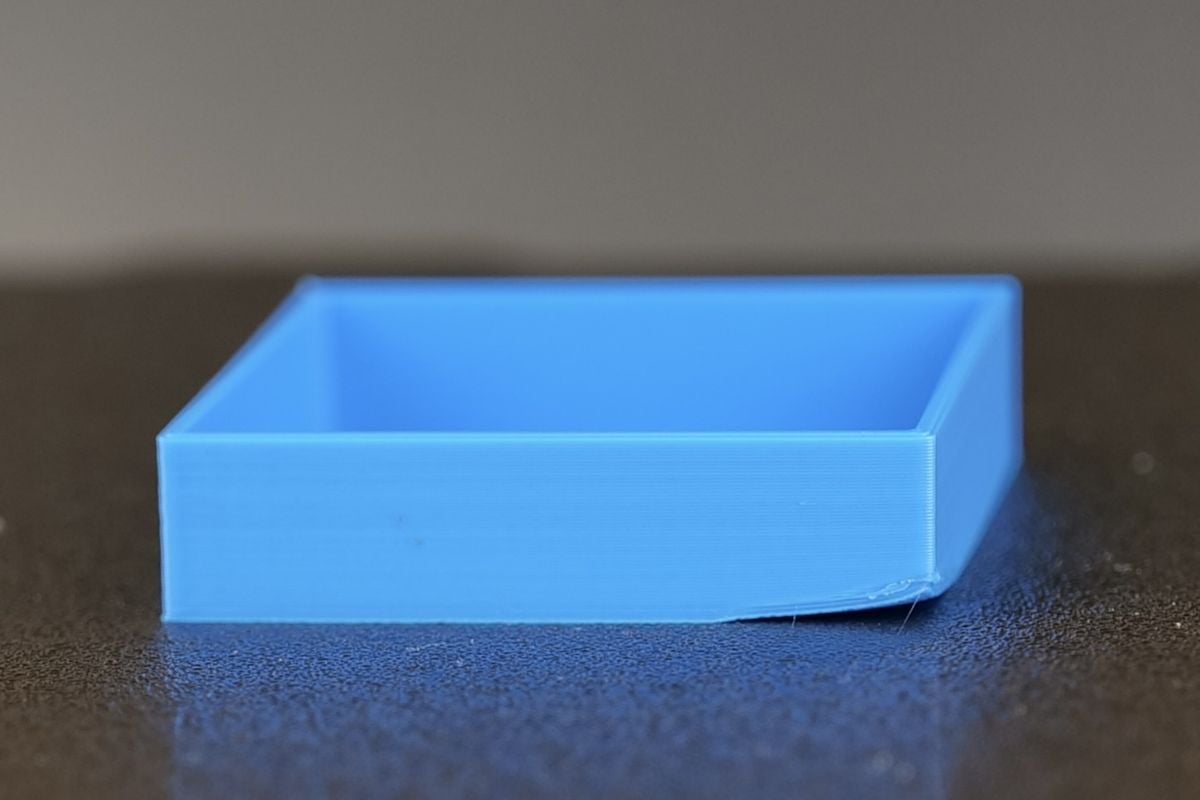
O empenamento (warping) é quando os cantos ou bordas de uma peça descolam da mesa durante a impressão, encolhendo e se levantando pra cima. É um dos problemas mais frustrantes da impressão 3D, porque geralmente só aparece quando a peça já está bem avançada.
Por que acontece
Todo plástico encolhe um pouco ao esfriar, um processo chamado contração térmica. Quando as camadas de baixo esfriam e encolhem enquanto as de cima ainda estão quentes, essa diferença gera tensão dentro da peça. Se essa tensão for maior do que a força que está segurando a peça na mesa, os cantos simplesmente levantam.
Quais materiais empenam mais
Materiais com maior taxa de contração são mais propensos a empenar. O ABS e o ASA encolhem bastante e empenam com facilidade, principalmente em peças grandes. O PLA encolhe pouco e raramente empena, mesmo sem muitos cuidados extras. O PETG fica no meio do caminho.
O que aumenta o risco
Peças grandes: quanto maior a área de contato com a mesa, mais tensão acumulada e mais força puxando os cantos pra cima.
Cantos retos e agudos: concentram a tensão num ponto só, ao contrário de cantos arredondados, que distribuem ela melhor.
Corrente de ar: esfria a peça de forma desigual, sendo especialmente prejudicial em materiais como ABS, que já são sensíveis a isso.
Mesa fria ou em temperatura errada: reduz a aderência da primeira camada, dando menos força pra segurar a peça durante o resto da impressão.
Como prevenir
A prevenção passa por várias frentes trabalhando juntas: usar a temperatura de mesa correta pro material, garantir um bom nivelamento, e usar recursos de adesão como brim ou raft, que aumentam a área de contato com a mesa. Pra materiais mais sensíveis como ABS e ASA, uma câmara fechada, que evita correntes de ar e mantém o ambiente ao redor da peça mais quente, costuma ser decisiva. Superfícies de impressão como PEI ou uma fina camada de cola também ajudam a aumentar a aderência inicial.
Como identificar cedo
Empenamento geralmente dá sinais logo nas primeiras camadas: um canto que começa a levantar sutilmente já é um bom motivo pra parar a impressão, em vez de esperar pra ver se o problema piora. Corrigir a causa, seja mesa, adesão ou ambiente, antes de tentar de novo economiza tempo e material.