Uma ponte (bridging) acontece quando a impressora precisa imprimir um trecho totalmente sem apoio embaixo, esticado entre dois pontos de sustentação, como um vão entre duas colunas. Diferente do overhang, que tem uma extremidade progressivamente mais exposta, a ponte fica no vazio do início ao fim.
Como isso é fisicamente possível
Parece contraintuitivo, mas impressoras conseguem imprimir pontes curtas sem nenhum suporte embaixo. O segredo está na combinação de dois fatores: o filamento recém-extrudado ainda está preso nas duas pontas de apoio, esticado como um fio, e o resfriamento rápido solidifica esse fio antes que ele tenha tempo de ceder e cair pro meio do vão.
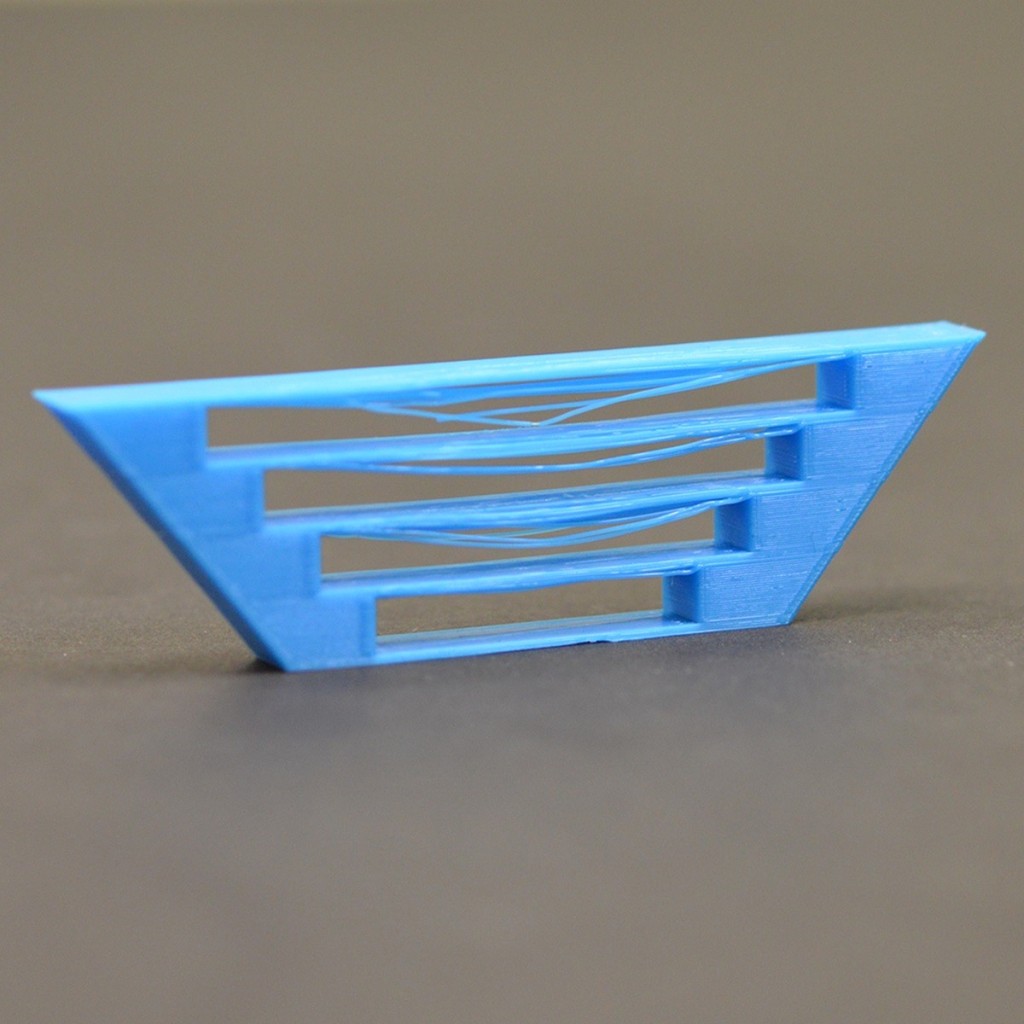
O que determina se a ponte vai funcionar
Comprimento do vão: quanto mais longo o trecho sem apoio, mais difícil fica sustentar o próprio peso. Pontes curtas, de poucos centímetros, costumam sair bem na maioria das impressoras; vãos muito longos praticamente sempre precisam de suporte.
Resfriamento: é o fator mais importante de todos. A ventoinha de resfriamento da peça geralmente vai no máximo durante uma ponte, justamente pra solidificar o material o mais rápido possível.
Velocidade: ao contrário do que parece intuitivo, pontes costumam imprimir melhor um pouco mais devagar que o resto da peça, não mais rápido, dando tempo suficiente pro resfriamento agir logo depois de cada trecho ser depositado, sem deixar o fio pesado demais no meio do caminho.
Fluxo de material: um leve under-extrusion controlado, às vezes usado só nas pontes, evita que o fio fique pesado demais e ajuda a mantê-lo mais reto.
Configurações reais que ajudam a controlar o resultado
O fatiador vem com valores padrão pensados pra pontes, mas não é algo automático no sentido de cuidar sozinho de tudo: são configurações de verdade, ajustáveis, que valem a pena conhecer quando uma ponte específica não sai bem:
Velocidade da ponte: um valor separado do resto da impressão, geralmente entre 15 mm/s e 30 mm/s, mais lento do que a velocidade normal da peça.
Fluxo da ponte (bridge flow): a quantidade de material extrudado, também separada do resto da peça. Reduzir esse valor deixa o fio mais fino e mais leve, ajudando a evitar que ele afunde no meio do vão; aumentar pode reforçar pontes internas que não vão ficar visíveis por fora.
Ventoinha da ponte: muitos fatiadores permitem definir uma velocidade de ventoinha só pra trechos de ponte, geralmente bem alta, entre 80% e 100%, mesmo que o resto da peça use menos resfriamento.
Ângulo da ponte: a direção das linhas que formam a ponte. Por padrão, o fatiador calcula automaticamente o ângulo que cruza o vão pelo caminho mais curto, mas em geometrias mais complexas às vezes vale a pena definir esse ângulo manualmente.
Pontes espessas (thick bridges): um recurso que aumenta a altura de cada linha da ponte pra ficar igual ao diâmetro do bico, deixando a ponte mais forte e capaz de vencer vãos maiores, ao custo de um acabamento um pouco mais áspero.
Quando a ponte não é uma boa ideia
Vãos muito longos, formas irregulares (não retas) ou materiais mais sensíveis ao resfriamento desigual, como o ABS, costumam sair melhor com suporte de verdade embaixo, em vez de depender só do bridging, mesmo com todas as configurações bem ajustadas. Vale considerar isso já na hora de desenhar ou orientar a peça, quando dá pra planejar.