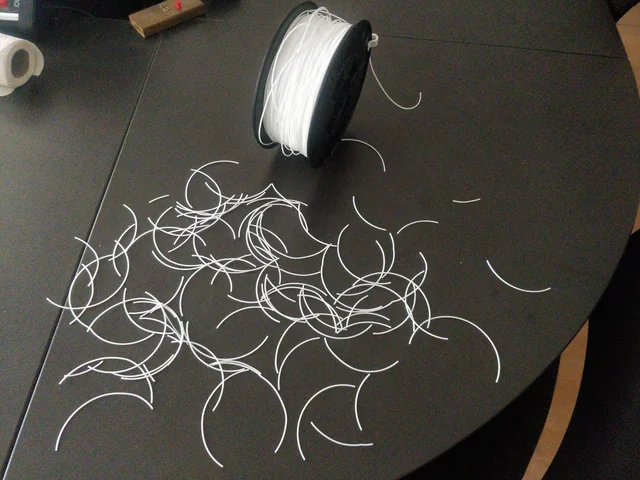
"Filamento quebrando" e "filamento embolando" costumam ser tratados como o mesmo problema, mas são coisas diferentes, com causas e soluções próprias. Vale diagnosticar qual dos dois está acontecendo antes de tentar corrigir.
Por que o filamento fica quebradiço
Umidade absorvida (a causa mais comum): filamento úmido passa por uma degradação química nas moléculas do plástico ao ser aquecido, o que deixa ele mais quebradiço mesmo antes de chegar no bico. O post Como armazenar e secar filamento corretamente cobre como evitar isso.
Idade e exposição: filamento antigo, guardado por muito tempo, ou exposto à luz UV e a variações de temperatura, se degrada aos poucos e fica mais propenso a quebrar ao dobrar, mesmo seco.
Temperatura ambiente inadequada: filamento guardado fora da faixa de 20°C a 25°C por muito tempo tende a ficar mais quebradiço do que o normal pro material.
Curvas fechadas no caminho: uma dobra apertada demais no tubo (principalmente em sistemas bowden) soma a tensão da curva com a força de puxar da extrusora, e o filamento pode quebrar exatamente no ponto de maior estresse.
Resistência mecânica no caminho: uma bobina que trava ou range ao girar, ou um tubo mal posicionado, força a extrusora a puxar com mais força do que deveria, aumentando a tensão sobre o filamento até ele ceder. Isso pode acontecer mesmo com a tensão da extrusora ajustada certinha, já que o problema está antes dela.
O caso específico do TPU e outros flexíveis
Filamentos flexíveis quebram (ou melhor, dobram e embolam dentro do próprio caminho) por um motivo mecânico diferente: em sistemas bowden, o TPU se comporta como uma mola dentro do tubo, comprimindo em sanfona ao invés de avançar quando encontra qualquer resistência, ao invés de realmente quebrar. Materiais com dureza abaixo de 95A geralmente precisam de uma extrusora direct drive, com o caminho entre a engrenagem e o bico curto o suficiente pra não dar espaço pro filamento flambar. Reduzir a velocidade de retração e de impressão também ajuda bastante nesses casos, já que cada retração comprime um pouco o filamento, e retrações repetidas na mesma área acumulam essa compressão até ele flambar de vez.
Por que o filamento embola na bobina
Esse é um problema diferente: não é o filamento quebrando, é ele ficando preso em si mesmo dentro da própria bobina, geralmente porque uma volta anterior ficou por cima de outra de forma cruzada, prendendo o fio de baixo quando a impressora tenta puxar mais adiante.
Ponta solta sem prender: depois de pausar uma impressão ou trocar de bobina, a ponta solta do filamento pode se soltar e enroscar nas voltas de baixo. Prender a ponta num dos furos laterais da própria bobina, sempre que ela não estiver em uso, evita isso na maior parte dos casos.
Bobina mal enrolada de fábrica: volta e meia acontece de fábrica mesmo, com camadas cruzadas dentro do rolo. Nesses casos, o embolamento pode acontecer independente do cuidado do usuário, e o jeito é desenrolar manualmente até o ponto do cruzamento antes de continuar.
Vibração ou movimento excessivo da bobina durante a impressão, fazendo voltas se soltarem e se misturarem fora de ordem.
Sistemas com detecção automática de embolamento
Sistemas de troca automática de filamento, cobertos no post Impressão multicor e sistemas automáticos de troca de filamento, costumam ter algum tipo de detecção de embolamento embutida. Na Bambu Lab, por exemplo, a linha A1 tem um módulo de detecção de embolamento que aciona um sensor Hall quando a resistência do fluxo de filamento fica alta demais, pausando a impressão automaticamente e avisando o usuário, ao invés de deixar a extrusora forçar até quebrar alguma coisa.
Checklist de diagnóstico
Identifique se o filamento está quebrando (partindo em pedaços) ou embolando (travando na bobina sem sair). São causas diferentes.
Se está quebrando: confira se o filamento foi armazenado direito, considere secar antes de usar.
Confira o caminho inteiro por dobras apertadas ou pontos de atrito, principalmente no tubo bowden.
Confira se a bobina gira livre, sem travar ou raspar em nada.
Se for um material flexível, considere trocar pra uma extrusora direct drive ou reduzir velocidade e retração.
Se está embolando: prenda a ponta do filamento nos furos da bobina sempre que pausar o uso.
Se a impressora tiver detecção automática de embolamento, confirme que ela está ativada.