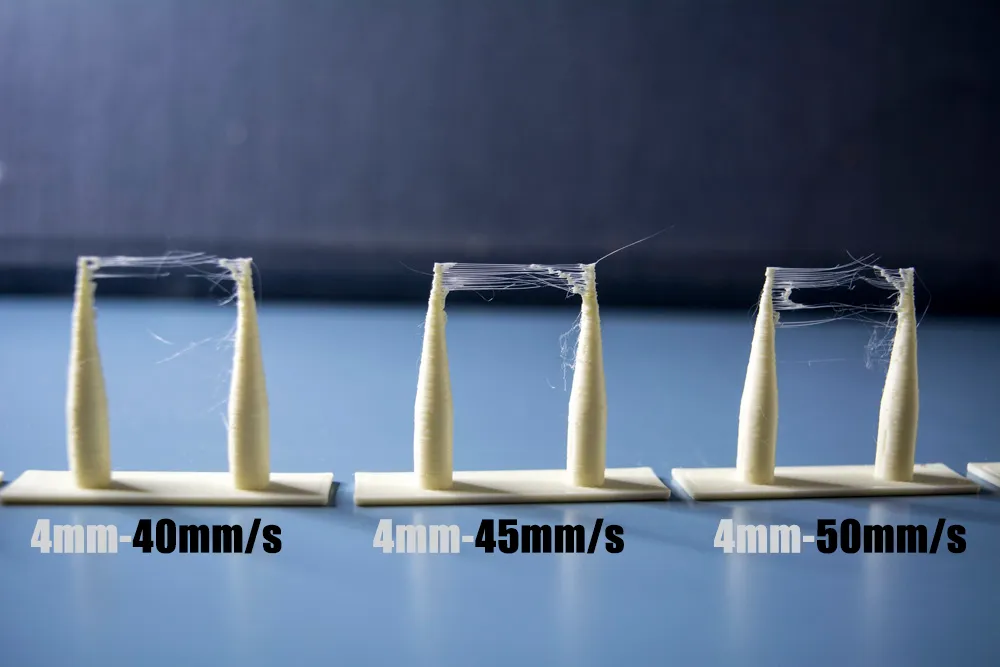
A torre de retração é o teste que ajuda a achar a distância de retração ideal pra reduzir stringing sem exagerar, o que traria outros problemas como under-extrusion logo após os movimentos de deslocamento.
Os dois parâmetros que o teste ajusta
Distância de retração: quanto filamento é puxado pra trás antes de um movimento sem imprimir, medido em milímetros.
Velocidade de retração: a rapidez com que esse movimento de puxar (e depois empurrar de volta) acontece.
A torre de retração testa principalmente a distância; a velocidade costuma ser ajustada depois, de forma mais fina, ou deixada no valor padrão do perfil da impressora na maioria dos casos.
Direct drive ou bowden muda bastante o ponto de partida
Impressoras direct drive (motor da extrusora bem perto do bico) costumam precisar de pouca retração, entre 0,2mm e 2mm. Impressoras bowden (motor longe do bico, filamento percorrendo um tubo mais longo) precisam de bem mais, geralmente entre 4mm e 7mm, já que existe mais folga e mais filamento comprimido no caminho até a saída do bico.
OrcaSlicer, Orca-Flashforge e Bambu Studio: teste embutido
Os três têm essa ferramenta no menu Calibração > Teste de retração (diferente do teste de torre de temperatura, que só existe no OrcaSlicer e no Orca-Flashforge, a retração está disponível também no Bambu Studio). O processo:
Defina a distância inicial (geralmente 0mm pra direct drive, 1-2mm pra bowden).
Defina a distância final (geralmente 2mm pra direct drive, 5-6mm pra bowden).
Defina o incremento por seção da torre (0,1mm pra um resultado mais fino, 0,2mm pra um teste mais rápido).
Imprima a torre: ela sai como uma estrutura vertical com várias marcas, uma pra cada distância de retração testada.
Examine visualmente qual seção tem menos fiapos e menos babação. Essa é, na prática, a distância ideal.
Use a prévia de fatiamento do software pra achar exatamente qual altura da torre corresponde a qual valor de retração, e aplique esse valor no perfil do filamento.
Como Bambu Lab e FlashForge (Orca-Flashforge) usam impressoras direct drive de fábrica, o valor padrão já costuma estar bem próximo do ideal, então esse teste tende a mudar menos coisa nessas marcas do que numa impressora bowden.
Cura e Creality Print (comum em Creality e Anycubic): caminho manual
Assim como a torre de temperatura, esses fatiadores não têm um assistente de retração nativo. As alternativas são as mesmas: usar um plugin de pós-processamento no Cura (script de modificar G-code, ajustando a distância de retração por altura), ou baixar um modelo pronto de torre de retração com o G-code já embutido, disponível em sites como Printables ou Thingiverse.
Vale identificar primeiro se sua impressora é bowden ou direct drive antes de escolher o intervalo de teste: a linha Ender de entrada da Creality e boa parte dos modelos mais antigos são bowden, enquanto modelos mais recentes de ambas as marcas vêm migrando pra direct drive.
Sinais de que o valor está errado
Retração fraca demais: stringing visível entre partes separadas da peça.
Retração forte ou rápida demais: pode causar under-extrusion logo depois do movimento de deslocamento, com o hotend ainda recuperando a pressão perdida, e em casos extremos, atolamentos dentro do hotend.
Testes recomendados
Existem arquivos que podem ajudar na calibração da retração da sua impressora:
Easy & Quick Retraction Test / 快速回缩测试 - Modelo gratuito para impressão 3D - MakerWorld
Retraction Test / Bambu Lab P1P P1S X1C - Modelo gratuito para impressão 3D - MakerWorld