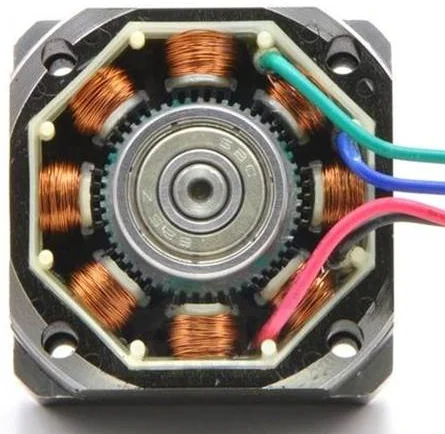
Os e-steps (ou steps/mm da extrusora) definem quantos passos o motor precisa dar pra empurrar exatamente 1 milímetro de filamento. Se esse valor estiver errado, a impressora acha que empurrou a quantidade certa de plástico, mas na prática empurrou mais ou menos, gerando peças com paredes finas demais, cheias de buracos, ou com excesso de material e bolhas.
Por que calibrar
Fabricantes configuram um valor padrão de fábrica, mas ele nem sempre bate exatamente com o hardware real da sua impressora, principalmente depois de trocar a engrenagem da extrusora, o motor, ou fazer alguma manutenção. Calibrar os e-steps corretamente é a base pra qualquer outro ajuste de extrusão fazer sentido depois.
O que você vai precisar
Uma régua ou trena
Uma caneta ou marcador
Uma calculadora
Acesso ao menu de movimento manual da impressora, ou um console de G-code (pelo software da impressora, OctoPrint, ou o próprio fatiador)
Passo a passo
Aqueça o bico até a temperatura de impressão do filamento (isso evita resistência extra que atrapalha a medição).
Insira o filamento até ele começar a ser puxado pela extrusora.
Marque 120mm a partir do ponto onde o filamento entra na extrusora, usando a caneta.
Mande a impressora extrudar exatamente 100mm de filamento pelo menu manual.
Meça a distância que sobrou entre a marca e a entrada da extrusora. Se os e-steps estiverem certos, vão sobrar exatamente 20mm (120mm - 100mm puxados).
Se sobrou mais ou menos do que 20mm, o valor atual de e-steps está errado, e dá pra calcular o certo com a fórmula abaixo.
A fórmula de correção
Novo e-steps = (e-steps atual × 100) ÷ distância realmente puxada
Exemplo: se o e-steps atual é 415, e a impressora só puxou 95mm reais dos 100mm pedidos (sobraram 25mm ao invés de 20mm), o cálculo fica: (415 × 100) ÷ 95 = 436,8. Esse é o novo valor a inserir no firmware.
Como aplicar o valor, por marca
Creality (a maioria dos modelos, firmware Marlin)
O comando é M92 E[valor], enviado pelo console de G-code (LCD, OctoPrint, ou o campo de comando do fatiador), seguido de M500 pra salvar o valor na memória. Pra confirmar o valor atual antes de mudar, use M503, que mostra todas as configurações salvas. Nos modelos mais recentes da linha K, que rodam firmware baseado em Klipper, o ajuste equivalente é o rotation_distance no arquivo de configuração do extrusor, calculado a partir do número de dentes da polia e do passo da correia, não em passos por milímetro direto.
Anycubic (linha Kobra)
Roda uma versão modificada do Marlin, então o comando M92 E[valor] também funciona na maioria dos modelos, mesmo quando esse ajuste não aparece como opção direta no menu da tela touch. O caminho mais confiável é enviar o comando pelo console de G-code do software de controle, ou colocar o comando no G-code inicial do perfil da impressora no fatiador.
Bambu Lab e FlashForge: esse ajuste não existe pro usuário
Em impressoras de sistema fechado como a Bambu Lab e a linha Adventurer da FlashForge, o valor de e-steps é definido de fábrica, compilado direto no firmware, e não fica acessível em nenhum menu ou console pro usuário mudar. Isso não é um limite técnico raro: é uma decisão de projeto dessas marcas, que preferem manter a extrusora inteira calibrada de fábrica como uma peça só. Se a extrusão parecer errada nessas impressoras, o caminho certo não é procurar um comando escondido de e-steps, e sim ajustar a calibração de fluxo (flow rate) no perfil do filamento dentro do próprio fatiador da marca, que tem exatamente esse papel de compensar pequenas diferenças de extrusão sem mexer no hardware.
Depois de calibrar
Nas marcas onde o ajuste manual existe, repita o teste uma segunda vez com o novo valor pra confirmar que agora sobram os 20mm esperados. Com os e-steps corretos, o próximo passo natural é a calibração de fluxo, que ajusta a extrusão já considerando esse valor de hardware calibrado como base confiável.