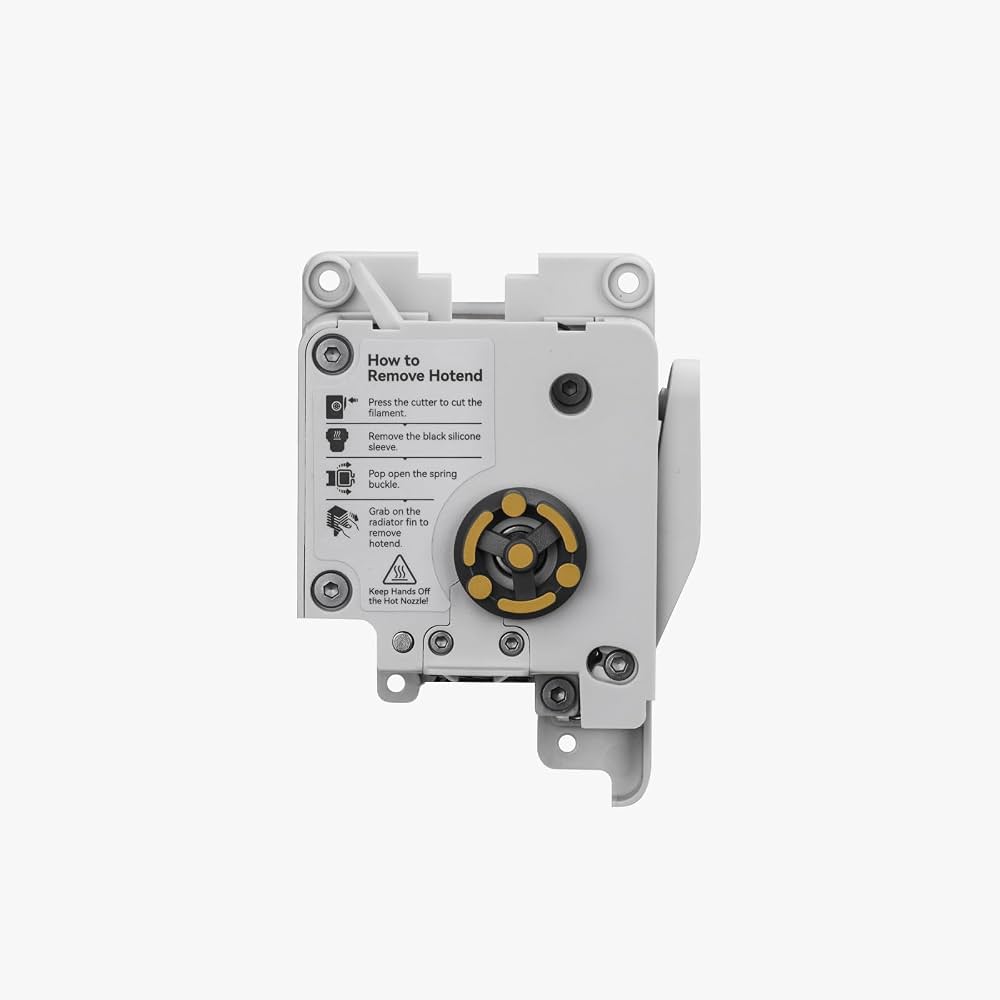
O clique repetitivo da extrusora é o som da engrenagem patinando sobre o filamento, incapaz de empurrar ele com a força que o motor está tentando aplicar. É um dos sons mais reconhecíveis da impressão 3D, e quase sempre aponta pra um de poucos culpados.
Como diferenciar de um entupimento
O clique da extrusora e o entupimento do bico costumam andar juntos, mas a causa raiz é diferente: o clique é a extrusora perdendo a força de empurrar, o entupimento é o caminho estando bloqueado. O teste de extrusão manual, descrito no post Bico entupido, ajuda a diferenciar os dois: se o filamento flui fácil quando empurrado à mão mas a extrusora clica sozinha, o problema está na extrusora, não no bico.
Causa 1: tensão errada (a mais comum)
A engrenagem da extrusora precisa de uma pressão específica contra o filamento pra funcionar direito, nem fraca nem forte demais:
Tensão fraca demais: a engrenagem não consegue "morder" o filamento com força suficiente, escorregando e clicando.
Tensão forte demais: o motor se esforça além da conta, às vezes chegando a raspar ou amassar o filamento contra a engrenagem, causando o mesmo clique.
Como saber qual é o seu caso: examine o trecho do filamento que passou pela engrenagem. Na tensão certa, aparecem só marcas leves dos dentes na superfície. Se o filamento estiver visivelmente amassado, deformado ou com lascas raspadas, a tensão está alta demais.
Como calibrar: com o filamento removido, o parafuso ou mola de tensão deve deixar a peça de pressão praticamente rente à carcaça do extrusor, entre 0,5mm e 1mm de folga. A partir daí, ajuste aos poucos: aperte um pouco se a extrusora está escorregando, afrouxe um pouco se o filamento está sendo amassado ou raspado. O objetivo final é a força mínima necessária pra puxar o filamento do rolo de forma consistente, sem exagerar.
Causa 2: temperatura baixa demais
Se o plástico não derrete o suficiente na ponta do bico, ele oferece mais resistência do que a extrusora consegue vencer, e a engrenagem começa a patinar. Aumentar a temperatura em incrementos de 5°C, até o fluxo ficar consistente, costuma resolver. Por exemplo, PLA geralmente funciona bem entre 190°C e 220°C: se está clicando no limite inferior dessa faixa, subir a temperatura é o primeiro ajuste a tentar.
Causa 3: entupimento parcial ou total
Um bico parcialmente entupido oferece resistência extra que a extrusora não consegue vencer de forma consistente. O post Bico entupido cobre o diagnóstico e as soluções completas, incluindo o cold pull e a agulha de limpeza.
Causa 4: engrenagem suja ou desgastada
Resíduo de plástico ou serragem se acumula entre os dentes da engrenagem com o tempo, reduzindo a capacidade dela de agarrar o filamento direito. Inspecione os dentes procurando debris ou desgaste visível, e limpe com uma escova pequena. Dentes muito desgastados, depois de bastante uso, podem precisar de substituição da engrenagem inteira.
Causa 5: filamento fora do diâmetro ou de má qualidade
Filamento bom costuma ficar dentro de 0,02mm do diâmetro anunciado (1,75mm, na maioria dos casos). Variações maiores, comuns em filamento de baixa qualidade, dificultam a extrusora manter uma pressão consistente ao longo do rolo, causando cliques intermitentes.
Causa 6: tubo bowden dobrado ou obstruído
Em impressoras com extrusora bowden, um tubo PTFE dobrado ou com uma curva fechada demais no caminho aumenta a resistência ao longo de todo o trajeto até o bico. Vale conferir o tubo por dobras visíveis, e substituir se estiver danificado.
Causa 7: velocidade de impressão alta demais
Pedir mais fluxo do que a extrusora consegue entregar naquele ritmo (velocidade de impressão maior do que a taxa de derretimento do hotend consegue acompanhar) também causa cliques, mesmo com tudo mais calibrado certo. Reduzir a velocidade, principalmente em perfis muito agressivos, costuma resolver.
Extrusora de engrenagem simples ou dupla
Vale saber qual tipo você tem: extrusoras de engrenagem simples (uma engrenagem dentada de um lado, um rolamento liso do outro) são mais sensíveis à tensão errada, já que toda a força de agarrar vem de um lado só. Extrusoras de engrenagem dupla mordem o filamento dos dois lados ao mesmo tempo, dando mais margem de erro na tensão e reduzindo a chance de escorregar ou danificar o filamento.
Checklist rápido, na ordem certa
Testar a extrusão manual pra confirmar se o problema é mesmo a extrusora, não o bico.
Examinar o filamento que passou pela engrenagem: marcas leves (tensão ok) ou amassado (tensão alta)?
Ajustar a tensão aos poucos, checando o resultado a cada ajuste.
Subir a temperatura em passos de 5°C se o material não estiver derretendo o suficiente.
Descartar entupimento com cold pull ou agulha, se necessário.
Limpar a engrenagem de resíduos.
Conferir o diâmetro do filamento com um paquímetro, se o problema for intermitente.
Checar o tubo bowden por dobras, se aplicável.
Reduzir a velocidade de impressão como último ajuste.