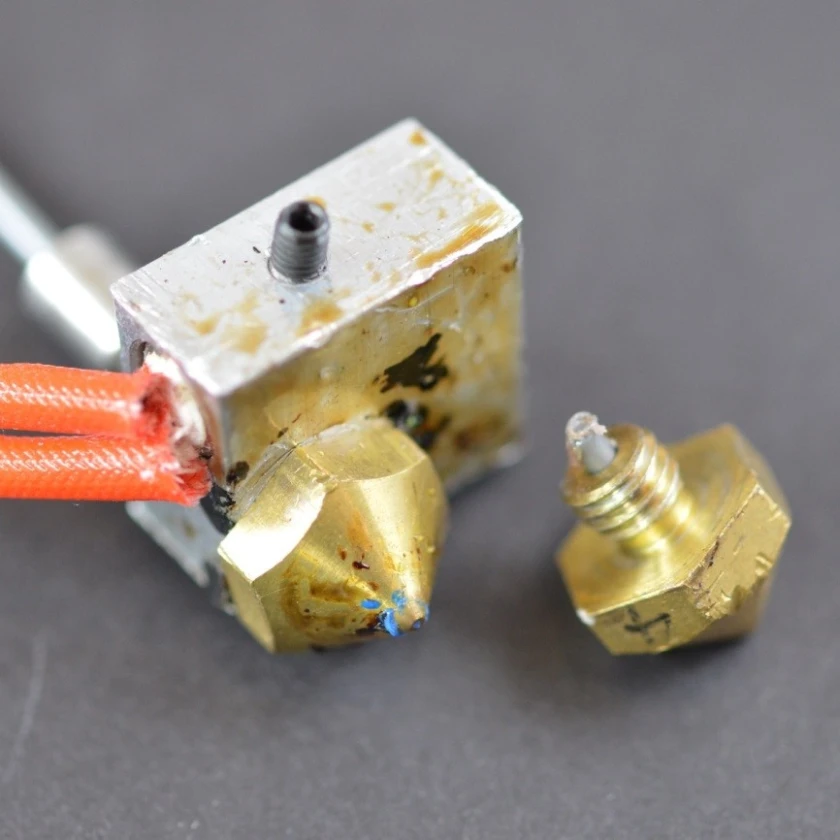
Entupimento é uma das causas mais comuns de under-extrusion, filamento que para de sair no meio da impressão, ou aquele clique repetitivo característico da extrusora patinando. Entender qual tipo de entupimento você tem muda completamente a solução certa.
Os dois tipos de entupimento
Entupimento por heat creep (o mais comum em hotends com PTFE): o calor sobe da zona quente pelo heat break até a zona fria, amolecendo o filamento antes da hora. Esse plástico amolecido incha e forma uma rolha bem em cima da zona de derretimento, travando a passagem.
Entupimento por resíduo ou debris: partículas de poeira, filamento antigo carbonizado, ou impurezas do próprio material se acumulam na ponta do bico ao longo do tempo, estreitando a saída aos poucos até travar de vez.
Um entupimento pode ser parcial (o fluxo ainda sai, mas fraco e inconsistente) ou total (nada sai mais). Entupimentos parciais, se ignorados, viram entupimentos totais.
Todas as causas, da mais comum à menos comum
Temperatura baixa demais pro material: o filamento não derrete por completo, e o que não derrete direito começa a entupir o caminho aos poucos.
Heat creep por ventoinha do hotend fraca ou suja: a ventoinha da zona fria precisa ficar ligada o tempo todo enquanto o hotend está quente. Poeira acumulada ou uma ventoinha morrendo reduzem o fluxo de ar abaixo do necessário, e o calor sobe demais pra zona fria.
Filamento úmido: filamento mal armazenado absorve umidade, causando estouros e bolhas durante a extrusão, além de derretimento desigual que deixa material inchado ou mal extrudado dentro do bico. O post cobre como evitar isso.
Filamento de baixa qualidade ou com impurezas: poeira, sujeira ou variação de diâmetro no próprio rolo contribuem pra entupimentos com mais frequência.
Materiais abrasivos: PLA brilha no escuro contém partículas abrasivas, e compósitos com fibra de carbono ou fibra de vidro desgastam o bico de forma irregular, o que também facilita entupimento.
Velocidade de extrusão ou retração mal calibrada: velocidade alta demais pode não dar tempo do filamento derreter por completo; velocidade baixa demais pode superaquecer e degradar o material dentro do bico. Retração mal ajustada também pode puxar resíduo de volta pro caminho, onde ele solidifica.
Cuidado com a temperatura em hotends com PTFE
Hotends com liner de PTFE na zona fria começam a degradar acima de aproximadamente 240°C. Além de contribuir pra entupimentos (o liner amolecido estreita a passagem), o PTFE degradado libera vapores que podem ser tóxicos por inalação. Se seu hotend tem PTFE, nunca ultrapasse esse limite de temperatura, mesmo temporariamente. O post Hotend explica a diferença entre hotends com PTFE e all-metal.
Antes de tudo: o teste de extrusão manual
Esse teste simples ajuda a confirmar se o problema é mesmo um entupimento antes de partir pra qualquer método mais trabalhoso:
Aqueça o bico até a temperatura de impressão do filamento.
Solte a alavanca de tensão da extrusora (o mecanismo que prende o filamento contra a engrenagem) e tente empurrar o filamento manualmente, com a mão.
Se ele flui fácil com a mão: o problema não é entupimento de verdade, é mais provável que seja a tensão da extrusora, a engrenagem patinando, ou outro problema mecânico no caminho até o bico.
Se ele resiste, mesmo empurrando com força firme: é um entupimento de verdade, e você já sabe que precisa seguir pro cold pull ou pra agulha.
Esse mesmo princípio de empurrar filamento manualmente também é o primeiro passo dentro do próprio cold pull (descrito no método abaixo), então esse teste não é trabalho perdido: mesmo que confirme o entupimento, ele já é o início do processo de desentupir.
Impressoras Bambu Lab facilitam esse teste sem precisar tocar no filamento com a mão: no menu de filamento da tela touch, o ícone do carretel abre a opção de extrusão manual, com botões de subir e descer que avançam ou recuam o filamento em incrementos de 1cm por toque, direto pelo software, sem precisar soltar nenhuma alavanca manualmente.
Método 1: cold pull (o mais eficaz pra heat creep)
Aqueça o bico a uns 250°C (ou a temperatura mais alta segura pro seu hotend).
Empurre manualmente um filamento de limpeza ou nylon rígido até ele sair limpo pela ponta.
Baixe a temperatura pra algo entre 90°C e 110°C, continuando a empurrar levemente enquanto esfria.
Puxe o filamento com força e de forma decidida assim que atingir essa faixa.
Confira a ponta do filamento puxado: se ela veio com o formato do interior do bico, moldada, o processo funcionou. Repita quantas vezes for necessário até o filamento sair limpo.
A variação chamada atomic pull segue exatamente essa lógica, e é o nome mais usado quando o hotend nunca esfria até a temperatura ambiente entre uma tentativa e outra.
Método 2: agulha de limpeza
Funciona bem em entupimentos mais leves, de resíduo acumulado na ponta:
Use uma agulha do diâmetro exato do seu bico (0,4mm de agulha pra bico de 0,4mm, e assim por diante). Isso é importante: uma agulha maior do que o furo alarga o bico permanentemente, perdendo precisão.
Com o bico aquecido, insira a agulha por baixo, pela ponta de saída, com movimentos curtos de vai-e-vem, sem forçar.
O objetivo é soltar o resíduo, não raspar ou empurrar com força.
Extrude manualmente 20 a 30mm de filamento fresco logo depois, pra arrastar pra fora o que foi solto.
Repita se ainda sair fraco.
Quando o entupimento não sai: hora de trocar o bico
Se depois de várias tentativas de cold pull e agulha o fluxo continua ruim, ou se o furo de saída já está visivelmente desgastado ou deformado, vale trocar o bico de uma vez ao invés de insistir. O post Como trocar o bico da impressora com segurança cobre o passo a passo, incluindo os sistemas sem ferramenta da Bambu Lab A1 e da FlashForge, que tornam essa troca ainda mais rápida quando o entupimento é recorrente.
Como prevenir
Manter o filamento seco e bem armazenado, principalmente materiais mais higroscópicos como PETG, TPU e Nylon.
Conferir periodicamente se a ventoinha do hotend está limpa e funcionando com força total.
Nunca passar da temperatura máxima seguindo o tipo do seu hotend (240°C pra PTFE, mais alto pra all-metal, sempre conferindo a recomendação do fabricante).
Rodar um filamento de limpeza pelo hotend periodicamente, principalmente depois de imprimir materiais abrasivos, como parte da manutenção preventiva de rotina.