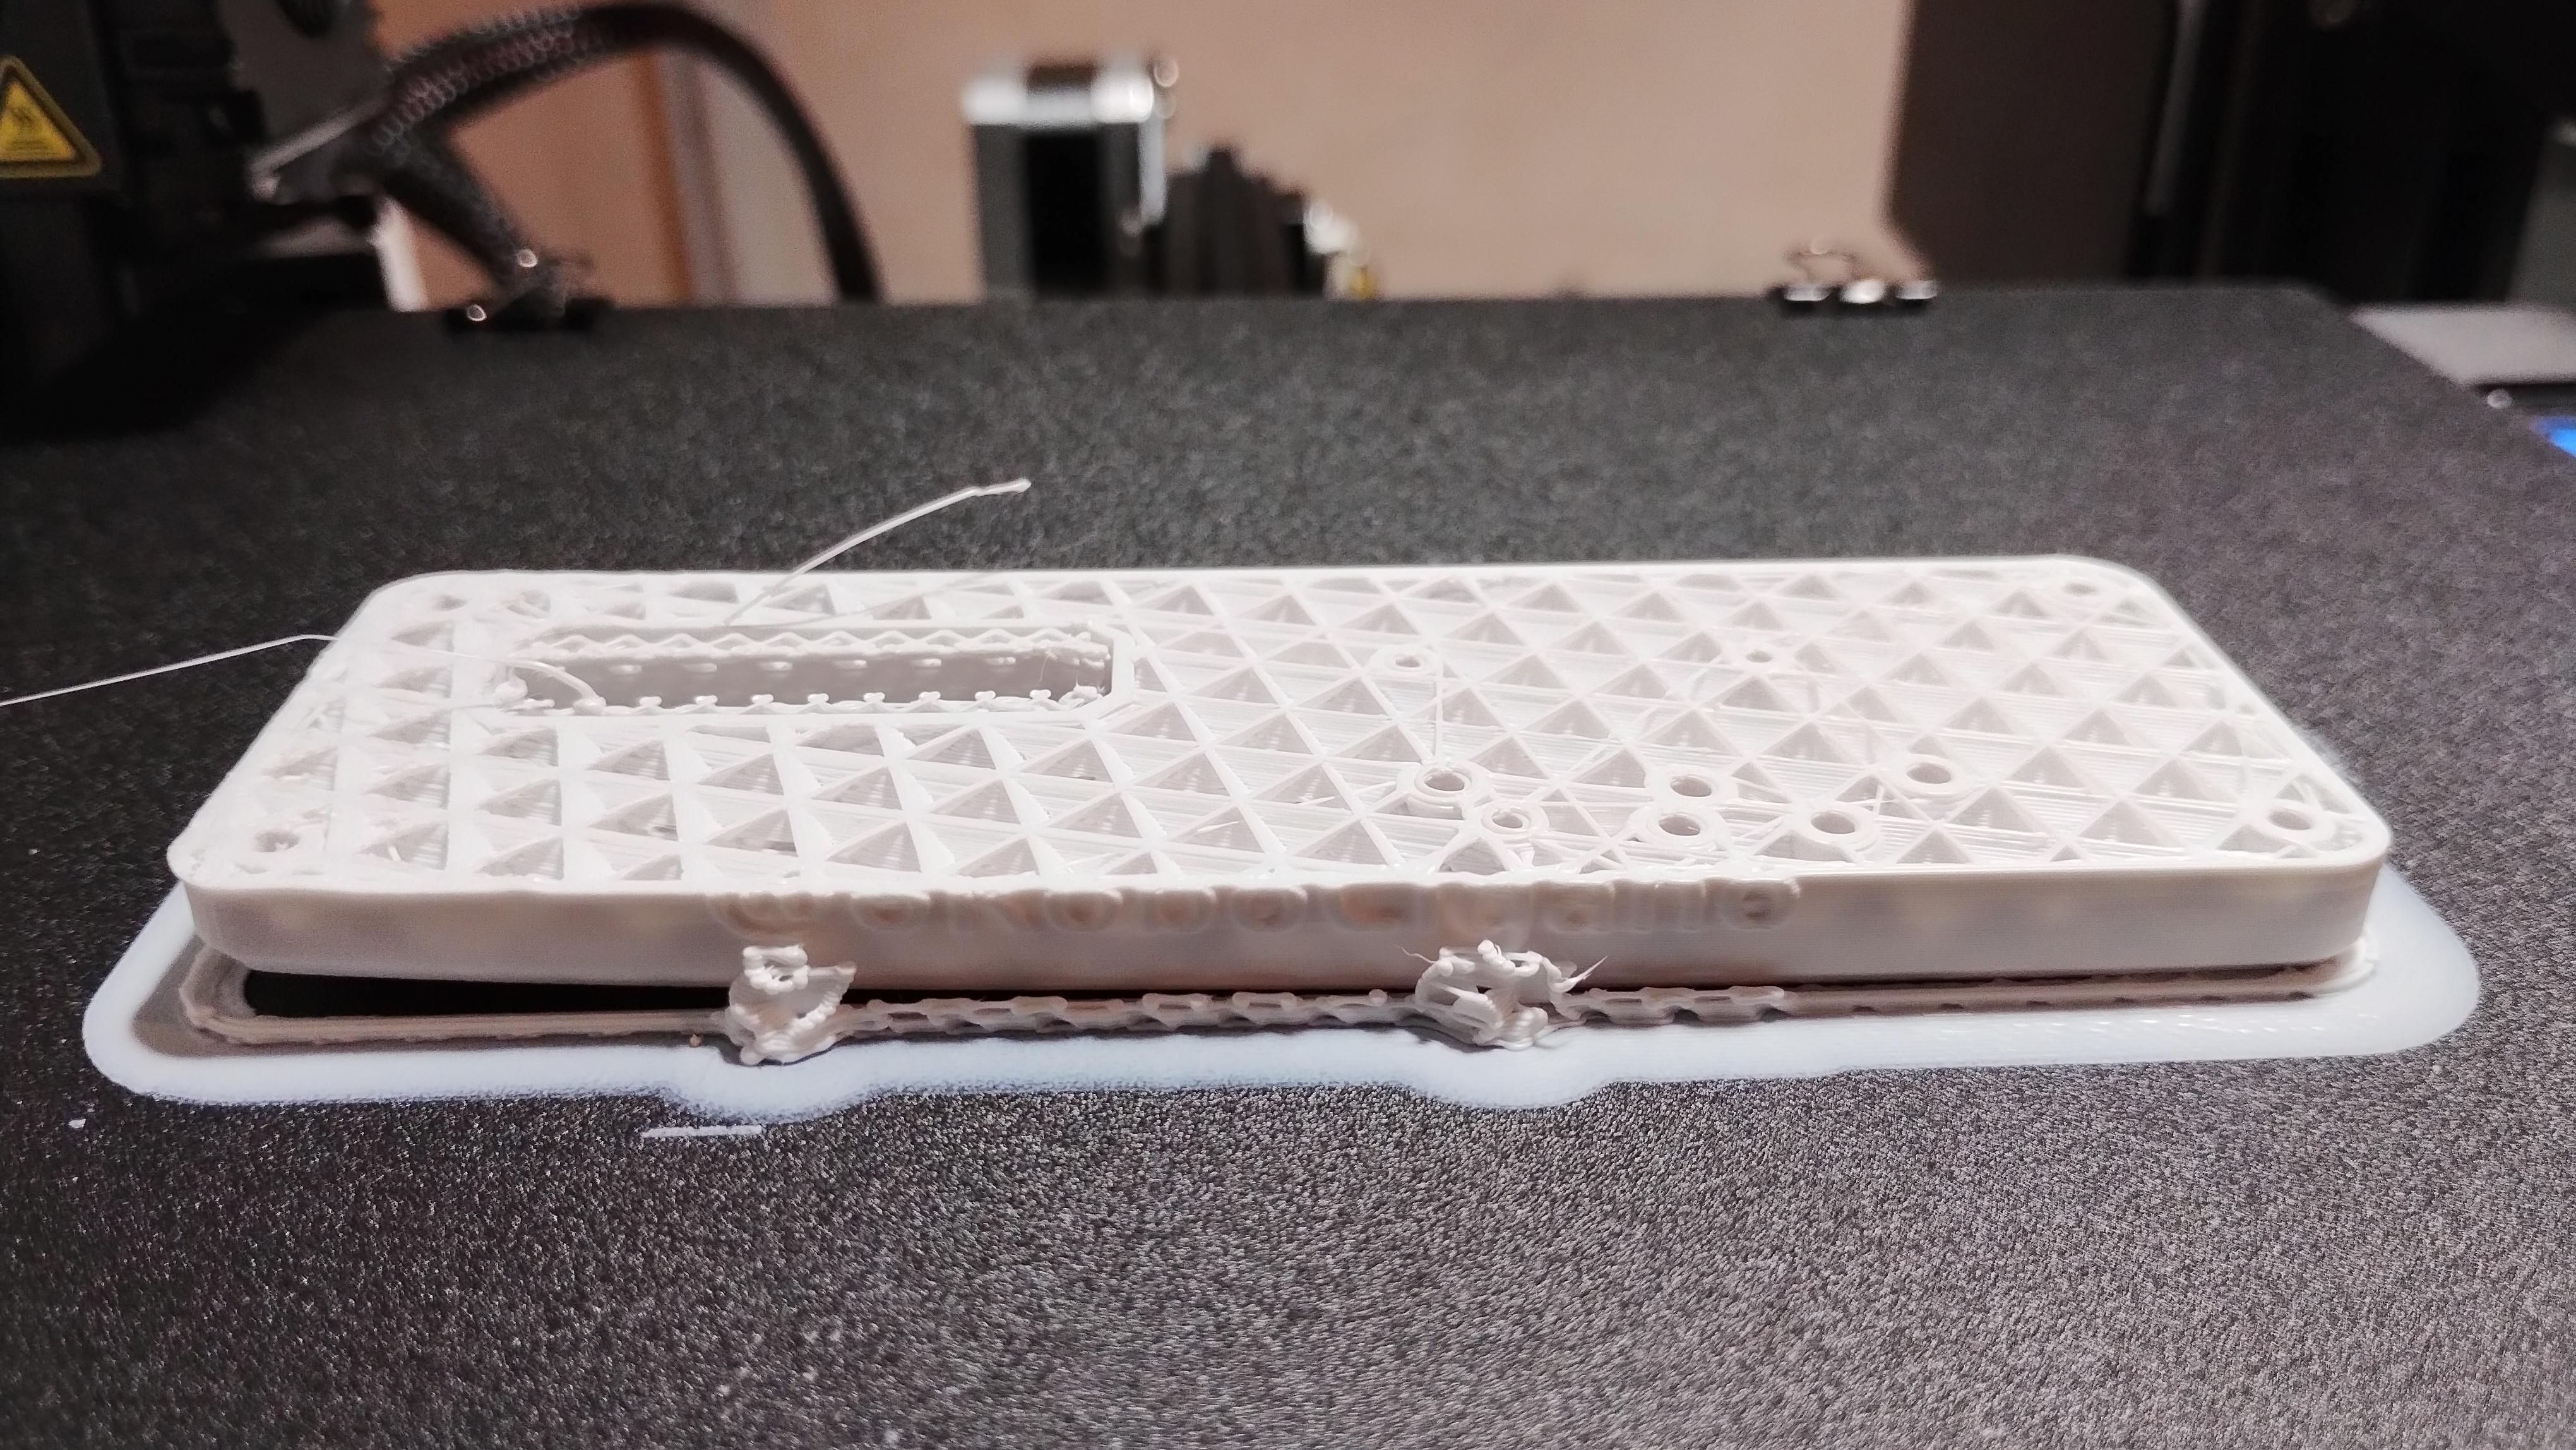
Peça não grudar na mesa é, disparado, o problema mais comum da impressão 3D. A boa notícia é que a causa quase sempre está numa lista curta e conhecida, e resolver na ordem certa economiza muito tempo de tentativa e erro.
A ordem de diagnóstico que mais economiza tempo
Antes de mexer em qualquer configuração avançada, siga esta ordem: limpeza da mesa → nivelamento → Z-offset → temperatura → compatibilidade da superfície com o material → velocidade da primeira camada → resfriamento e corrente de ar. Na grande maioria dos casos, o problema está nos três primeiros itens.
1. Mesa suja: a causa mais comum de todas
Óleo da pele (só de tocar a mesa com os dedos), poeira e resíduo de impressões anteriores criam uma barreira invisível entre a mesa e o filamento. Uma mesa pode parecer limpa a olho nu e ainda ter óleo suficiente pra estragar a primeira camada. É comum a falha acontecer só em pontos específicos, e cantos da mesa, onde as pessoas costumam segurar a placa pra remover peças, são o lugar mais comum de contaminação.
Como limpar direito: passe álcool isopropílico a 90% ou mais (concentrações mais altas evaporam mais rápido, não deixam marca e removem óleo de forma mais eficaz do que álcool mais diluído) com um pano que não solte fiapos. Vale o hábito de limpar antes de toda impressão importante, não só quando o problema já apareceu.
2. Nivelamento incorreto
Se um lado da mesa está mesmo que levemente mais alto ou mais baixo que o outro, a distância entre bico e mesa varia ponto a ponto, e a primeira camada gruda bem numa área e falha em outra. O post Nivelamento da mesa passo a passo cobre o processo completo, manual e automático.
3. Z-offset errado: os dois lados do problema
Depois do nivelamento, o Z-offset define a distância exata entre bico e mesa no início da impressão. Os sintomas mudam dependendo de qual lado do erro você tem:
Z-offset alto demais (bico longe da mesa): o filamento é depositado quase no ar, mal tocando a superfície. As linhas ficam arredondadas ao invés de achatadas, não se fundem direito com a linha vizinha, e são facilmente arrastadas pelo bico durante o movimento. O resultado típico é a peça descolando pelos cantos ainda nas primeiras camadas, ou nem chegando a grudar.
Z-offset baixo demais (bico perto demais da mesa): o filamento fica esmagado, formando rebarbas e bordas ásperas, às vezes tão fino que fica quase transparente. O fluxo pode ficar restrito, causando under-extrusion ou até entupimento por pressão de volta. Em casos extremos, o bico chega a raspar a mesa fisicamente.
O post Z-offset detalha como calibrar esse valor com precisão.
4. Temperatura da mesa incompatível com o material
Cada material tem uma faixa ideal: PLA entre 50°C e 60°C, PETG entre 70°C e 80°C, ABS e ASA entre 90°C e 110°C. Mesa fria demais pro material não deixa a primeira camada grudar o suficiente. O post Temperatura de impressão e da mesa detalha a faixa de cada material.
5. Superfície incompatível com o material
Nem toda superfície funciona bem com todo material, e usar a combinação errada é uma causa de falha que muita gente não considera:
PLA: gruda bem em PEI limpo (textura ou liso) só com o calor da mesa, sem precisar de nenhum adesivo extra.
PETG: o problema costuma ser o oposto de não grudar: PETG gruda tão bem no PEI que pode até arrancar parte do revestimento na hora de remover a peça. Nesse caso, uma camada fina de cola bastão comum (tipo Pritt ou similar) funciona como uma camada de sacrifício: não é bem um adesivo, e sim uma barreira de liberação, que deixa a peça soltar limpa sem descascar o PEI.
ABS e ASA: costumam precisar de uma superfície de alta temperatura e, em mesas de vidro, o truque tradicional é uma camada fina de laquê de cabelo (hairspray) barato, dos com bastante álcool e pouco condicionante na fórmula, que cria uma aderência química com o material.
Na linha Bambu Lab, as placas trocáveis já são pensadas por material: a Cool Plate (PEI liso) é pra PLA em temperatura mais baixa; a Engineering Plate (lisa, alta temperatura) é pra ABS, ASA, PC e Nylon, geralmente com cola; a Textured PEI Plate (com textura) é a mais versátil, cobrindo de PLA a ABS, ASA, PETG e TPU; e a High Temperature Plate é a opção de temperatura mais alta pra materiais técnicos exigentes.
6. Primeira camada rápida demais
Quanto mais devagar a primeira camada imprime, mais tempo o material tem de se espalhar e grudar antes do bico já estar em outro lugar. Praticamente todo perfil de impressão usa uma velocidade bem mais baixa, às vezes menos da metade do resto da peça, só nessa camada. Se você mexeu manualmente nesse valor, vale conferir se não ficou alto demais.
7. Ventoinha de resfriamento ligada cedo demais
A ventoinha de resfriamento da peça normalmente vem desligada, ou bem fraca, nas primeiras camadas por padrão. Resfriar rápido demais logo no início faz o material encolher antes da hora, prejudicando a aderência. Se você alterou esse ajuste manualmente, considere voltar ao padrão pras primeiras 3 a 5 camadas.
8. Corrente de ar
Janela aberta, ar-condicionado ou ventilador apontado pra impressora esfriam a peça de forma desigual, prejudicando a aderência, principalmente em materiais mais sensíveis como ABS e ASA, que se beneficiam de uma câmara fechada. Isolar a impressora de correntes de ar resolve boa parte desses casos.
9. Área de contato pequena demais: brim e raft
Peças com uma base pequena ou com pouco contato com a mesa (uma perna fina, uma ponta isolada) têm pouca área grudando, o que facilita o descolamento mesmo com tudo calibrado certo.
Brim: uma borda fina de uma só camada, impressa ao redor da base da peça, aumentando a área de contato com a mesa sem gastar muito material extra. É a primeira ferramenta a considerar antes de qualquer ajuste mais técnico. A largura recomendada fica entre 3mm e 8mm pra PLA e materiais mais fáceis, subindo pra 10mm a 15mm em ABS e ASA, que precisam de mais reforço contra o empenamento. Depois de impressa, o brim se solta com facilidade, cortando ou puxando manualmente.
Raft: uma base inteira, com várias camadas, impressa embaixo da peça antes dela começar de verdade. É a opção mais forte de todas, reservada pra casos realmente difíceis: peças com base minúscula, mesa com empenamento físico que o nivelamento não resolve totalmente, ou materiais mais propensos a empenar mesmo com tudo calibrado. O espaçamento entre o raft e a peça (air gap) geralmente fica em torno de 0,3mm a 0,4mm, o suficiente pra soltar fácil sem prejudicar a qualidade da primeira camada de verdade da peça.
Como regra geral: comece com brim, e só suba pra raft se o brim sozinho não resolver.
Casos extremos: quando nada disso é suficiente
Se depois de acertar mesa limpa, nivelamento, Z-offset, temperatura e superfície a peça ainda descola, existem substâncias e produtos feitos justamente pra forçar mais aderência, dos caseiros aos profissionais:
Fita crepe (fita de pintor): fácil de achar em qualquer loja de material de construção, mas costuma deixar a base da peça áspera, se solta depois de 2 a 3 impressões, e deixa resíduo grudento na mesa, difícil de limpar depois. Uma solução de emergência, não uma recomendação permanente.
Fita Kapton: uma fita de poliamida que aguenta temperaturas de -269°C a 400°C, com boa aderência ao plástico derretido e deixando a base bem lisa. Custa mais caro e é mais difícil de achar do que a fita crepe, na faixa de R$ 44 a R$ 48 o rolo no Brasil. Historicamente muito usada em mesas de vidro sem PEI.
Cola PVA diluída em água: uma solução caseira e barata, aplicada com um pincel numa camada bem fina sobre a mesa limpa. Melhora a fixação da primeira camada sem interferir na qualidade, e sai facilmente com água depois, sem danificar a superfície.
Adesivos específicos pra impressão 3D (Magigoo, 3DLac, DimaFix): a opção mais forte e mais previsível de todas, vendida em frasco tipo cola bastão ou spray. O Magigoo tem versões específicas por material (original, PA pra nylon, PP, Pro Metal), e a peça solta com um simples toque do dedo depois que a mesa esfria, sem precisar raspar nada. Custa entre R$ 299 e R$ 390 o frasco de 50ml no Brasil, mas rende muitas impressões por aplicação. O 3DLac, em spray, também rende bem, com uma aplicação segurando aderência por 3 a 4 sessões de impressão seguidas, e funciona particularmente bem com PETG. O DimaFix é voltado pra materiais técnicos como ASA, ABS e Nylon, com a força de aderência aumentando junto com a temperatura da mesa.
Vale usar esses produtos como último recurso, depois de descartar as causas mais comuns: mascarar um problema de nivelamento ou temperatura com um adesivo forte demais só adia o problema pra próxima peça que precisar de outro ajuste.
Checklist rápido, na ordem certa
Limpar a mesa com álcool isopropílico 90%+.
Conferir e refazer o nivelamento.
Ajustar o Z-offset observando o resultado visual da primeira camada.
Conferir se a temperatura da mesa está na faixa certa do material.
Confirmar que a superfície é compatível com o material (adesivo extra se necessário).
Reduzir a velocidade da primeira camada, se foi alterada manualmente.
Confirmar que o resfriamento está desligado ou fraco nas primeiras camadas.
Eliminar correntes de ar próximas à impressora.
Adicionar um brim (ou, em casos mais sérios, um raft) em peças com pouca área de contato.
Em último caso, recorrer a uma substância de reforço: PVA diluída pro caseiro, Magigoo, 3DLac ou DimaFix pro definitivo.